








aparat z pompą odśrodkową
Kiedy mówi się „aparat z pompą odśrodkową”, wiele osób natychmiast wyobraża sobie obudowę z żeliwa lub stali. Ale to tylko wierzchołek góry lodowej. W rzeczywistości urządzenie jest złożonym systemem, obejmującym spiralny wylot, dyfuzor, łopatkę kierującą w modelach wielostopniowych i system odciążenia osiowego. Częstym błędem jest ocenianie pompy wyłącznie po charakterystyce wirnika, zapominając, że urządzenie generuje do 40% wydajności jednostki. W Zhejiang Yangzijiang Pump Industry LLC regularnie widzimy na stanowiskach testowych, jak zmiana geometrii komory spiralnej o ułamki milimetra „zjada” lub odwrotnie, dodaje kilka procent ciśnienia. To nie jest teoria, ale codzienna praktyka.
Niuanse projektowe, które nie są zapisane w katalogach
Weźmy na przykład linię wielostopniowych pomp odśrodkowych. W tym przypadku urządzenie stanowi zasadniczo zestaw łopatek kierujących i korpusów sekcji. Wydawać by się mogło, że wszystko jest w standardzie. Ale o to chodzi: jak zapewnić gęstość pomiędzy etapami podczas rozszerzalności cieplnej? Przez długi czas eksperymentowaliśmy z różnymi materiałami uszczelek i siłami dokręcania kołków. Za mało – będzie przeciekać, za dużo – organizm może „prowadzić”. W efekcie dla modeli wysokotemperaturowych doszliśmy do rozwiązania łączonego: uszczelka grafitowa plus kontrola momentu dokręcania kluczem dynamometrycznym za pomocą specjalnego algorytmu „na krzyż”. Nie jest to napisane w GOST, jest to zgromadzone doświadczenie.
Ale w przypadku jednostopniowych pomp wspornikowych to inna historia. Ich aparat, czyli komora spiralna, jest często wykonywana w dwóch wersjach: podstawowej i z obrotem o 90 lub 180 stopni. Ma to na celu ułatwienie instalacji. Ale jest tu pewien haczyk: po obróceniu pokrywy położenie punktu maksymalnej wydajności może się zmienić. Dlatego w naszym zakładzie każda taka konfiguracja jest dodatkowo sprawdzana na stojaku, a nie po prostu składana w formie zestawu konstrukcyjnego. W przeciwnym razie klient otrzyma pompę, która hałasuje i wibruje w trybie nominalnym.
Albo weźaparatsamozasysające pompy odśrodkowe. Najważniejszym elementem jest komora wolumetryczna w górnej części, w której następuje separacja powietrza i cieczy. Jeżeli jej kształt lub objętość zostanie obliczona nieprawidłowo, pompa będzie albo miała słabe ssanie, albo „dławiła się” po osiągnięciu trybu pracy. Na podstawie testów kilkudziesięciu prototypów zoptymalizowaliśmy ten aparat, czyniąc go bardziej wydłużonym. Poprawiło to ssanie o 15-20% w przypadku modeli o dużej zawartości powietrza w pompowanym medium.
Materiały: od żeliwa po specjalne polimery
Korpus urządzenia to nie tylko element hardware. W przypadku mediów chemicznych, na przykład żeliwa lub stali - śmierć. W naszym asortymencie posiadamy linię plastikowych pomp chemicznych, których urządzenie w całości wykonane jest z polipropylenu wzmocnionego włóknem szklanym, czyli PVDF. Trudność leży gdzie indziej – w castingu. Nierównomierny skurcz materiału, naprężenia wewnętrzne. Zdarzały się przypadki na początku produkcji, gdy na obudowie nie pojawiało się mikropęknięcie od razu, ale po miesiącu pracy. Musieliśmy całkowicie zmienić technologię odlewania i chłodzenia form. Teraz przed montażem każde takie nadwozie jest sprawdzane grubościomierzem w kluczowych punktach.
W przypadku wody morskiej lub zawiesin ściernych spiralny wylot często się zużywa, szczególnie w obszarze „języka”. Standardowym rozwiązaniem jest napawanie. Ale w przypadku naszych pomp głębinowych i szlamowych poszliśmy dalej i zaczęliśmy wytwarzać wymienne, odporne na zużycie wkładki do aparatu z żeliwa o wysokiej zawartości chromu. Jest to droższe w produkcji, ale znacznie wydłuża czas realizacji. Klient z zakładu górniczo-przetwórczego potwierdził: żywotność silnika przed naprawami głównymi wzrosła z 3000 do 8500 godzin pracy silnika.
Jednak w przemyśle spożywczym kluczowa jest gładkość powierzchni. Każdy zlew w urządzeniu jest pożywką dla bakterii. Dlatego na takie zamówienia nie tylko polerujemy wewnętrzną powierzchnię skrzynek, ale dodatkowo je pasywujemy przy użyciu specjalnej technologii. Zgodnie ze specyfikacjami nie jest to wymóg obowiązkowy, ale robimy to, ponieważ widzieliśmy konsekwencje „oszczędności” dla innych.
Interakcja urządzenia z innymi węzłami
Aparatura z pompą odśrodkowąnie można rozpatrywać w oderwaniu od wału i uszczelnienia. Klasycznym problemem jest bicie wału na wyjściu z obudowy. Jeśli gniazda pod łożyska w urządzeniu zostaną wywiercone z odkształceniem nawet kilkuset metrów kwadratowych, wibracje są gwarantowane. Był taki etap w naszej produkcji, że operację tę wykonywaliśmy na starej maszynie. Problemy zaczęły się od pomp terenowych, na które klienci narzekali, że hałasują. Musiałem zainwestować w nowe centrum obróbcze CNC ze sztywnym łożem. Teraz wyrównanie jest utrzymane idealnie. To na pytanie, że jakość urządzenia zaczyna się od maszyny.
Innym krytycznym interfejsem jest miejsce, w którym w obudowie zamontowane jest uszczelnienie mechaniczne lub dławnica. Jeśli komora uszczelnienia zostanie nieprawidłowo ustawiona względem wnęki ciśnieniowej w aparacie, uszczelka ulegnie przegrzaniu lub odwrotnie, nie będzie smarowana. W przypadku naszych pomp magnetycznych z całkowitym brakiem uszczelek problem ten został usunięty, ale w przypadku standardowych pomp odśrodkowych jest on istotny. Do naszych modeli opracowaliśmy znormalizowane wytłoczenia dla kilku rodzajów uszczelek, co ułatwia zarówno naprawę, jak i dobór do konkretnego środowiska.
I oczywiście kołnierze. Wydaje się to bzdurą: przyspawałem kołnierz do korpusu urządzenia i tyle. Ale jeśli spoina się skurczy, kołnierz może „prowadzić”, a po zainstalowaniu na rurociągu nastąpi niewspółosiowość, obciążenie śrub, a następnie wyciek. Przeszliśmy na kołnierze kołnierzowe, które są spawane w dwóch przejściach z wyżarzaniem odprężającym pomiędzy nimi. Dodatkowe koszty pracy? Tak. Jednak liczba skarg dotyczących nieszczelności kołnierzy spadła prawie do zera.
Testowanie i walidacja projektu
Wszelkie teoretyczne obliczenia urządzenia są niczym bez testów hydraulicznych. Mamy kilka obwodów zamkniętych do testów w siedzibie Zhejiang Yangzijiang Pumping Industry LLC. Dla każdego nowego lub modyfikowanego urządzenia bierzemy pełną charakterystykę: nie tylko Q-H, ale także krzywe wydajności, NPSH, drgania w różnych punktach ciała. Często zdarza się, że obliczony punkt maksymalnej sprawności odbiega od oczekiwanej o 5-10%. Następnie inżynierowie wracają do rysunków i dostosowują profil spiralny lub kąt łopatek łopatek kierujących.
Jednym z ilustrujących przypadków była liniowa pompa odśrodkowa. Dzieje się tak, gdy urządzenie i silnik znajdują się na tej samej osi. Konstrukcja jest zwarta, ale sztywność całego korpusu urządzenia ma kluczowe znaczenie. Pierwsze prototypy pod podwyższonym ciśnieniem zaczęły „dzwonić” z określoną częstotliwością. Metodą próbną musieliśmy zainstalować czujniki drgań i dodać wewnętrzne usztywnienia do formy odlewniczej korpusu. Nie w każdym katalogu przeczytacie o takim niuansie, a bez niego pompa zepsułaby się za pół roku.
Badania kawitacyjne to inna sprawa. Aby ocenić trwałość materiału urządzenia, pompy celowo uruchamiamy w trybie niskiego NPSH. I patrzymy nie tylko na wirnik, ale także na „język” spiralnego wylotu. To tutaj często pojawiają się pierwsze skorupy z zapadających się baniek. Na podstawie tych testów sformułowaliśmy zalecenia dotyczące materiałów dla różnych środowisk: w niektórych miejscach wystarczy zwykła stal nierdzewna AISI 304, ale w innych potrzebna jest stal AISI 316 lub nawet stal duplex.
Utrzymanie i modernizacja
Dobre urządzenie powinno być nie tylko niezawodne, ale także naprawialne. W terenie, u tego samego zakładu klienta, nie zawsze jest możliwy demontaż całej ważącej tonę pompy. Dlatego też w naszych pompach wielostopniowych zapewniliśmy dzieloną obudowę urządzenia z przecięciem poziomym. Dzięki temu można otworzyć pompę i wymienić zużyte kierownice lub oringi bez demontażu rurociągów. Tak, taki projekt jest trudniejszy w wykonaniu i wymaga bardziej precyzyjnej obróbki, ale dla klienta oznacza to godziny, a nie dni przestoju.
Zdarza się również sytuacja odwrotna: pompa jest przestarzała, ale jej aparat - żeliwny korpus - jest w dobrym stanie. Klienci pytają, czy w starej obudowie można zamontować nowoczesny, bardziej wydajny wirnik. Nie zawsze. Geometria komory spiralnej starego urządzenia może nie odpowiadać nowemu przepływowi, wydajność nie wzrośnie, a nawet może spaść. W takich przypadkach nie oferujemy „kul”, lecz kompleksowe rozwiązanie: czasami taniej i efektywniej jest wymienić cały zespół, boaparat z pompą odśrodkowąi koło stanowią jeden układ hydrauliczny.
Dużo się teraz mówi o cyfryzacji. I my też patrzymy w tym kierunku: wprowadzamy czujniki wibracji i temperatury do krytycznych podzespołów, m.in. do korpusu urządzenia. Dzięki temu można przewidzieć zużycie lub wystąpienie kawitacji. Ale to już kolejny poziom, kiedy urządzenie staje się nie tylko sprzętem, ale częścią „inteligentnego” systemu. Ale podstawą, tak jak poprzednio, są dokładne obliczenia, wysokiej jakości materiały i testy na stoisku. Bez tego wszystkie czujniki będą jedynie rejestrować wypadek i nie zapobiegną mu.
Odpowiednieprodukty
Powiązane produkty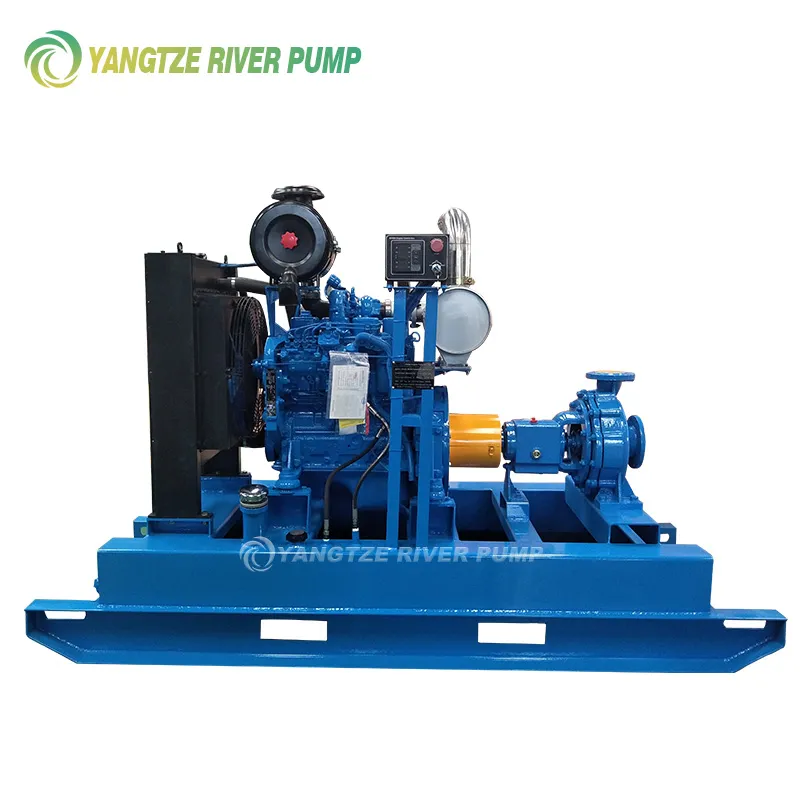
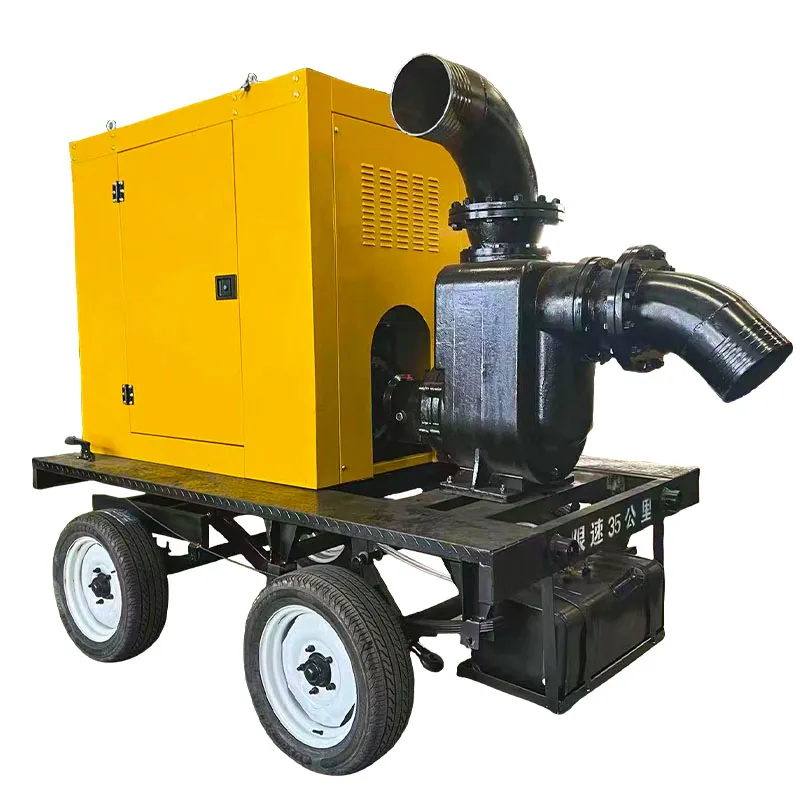
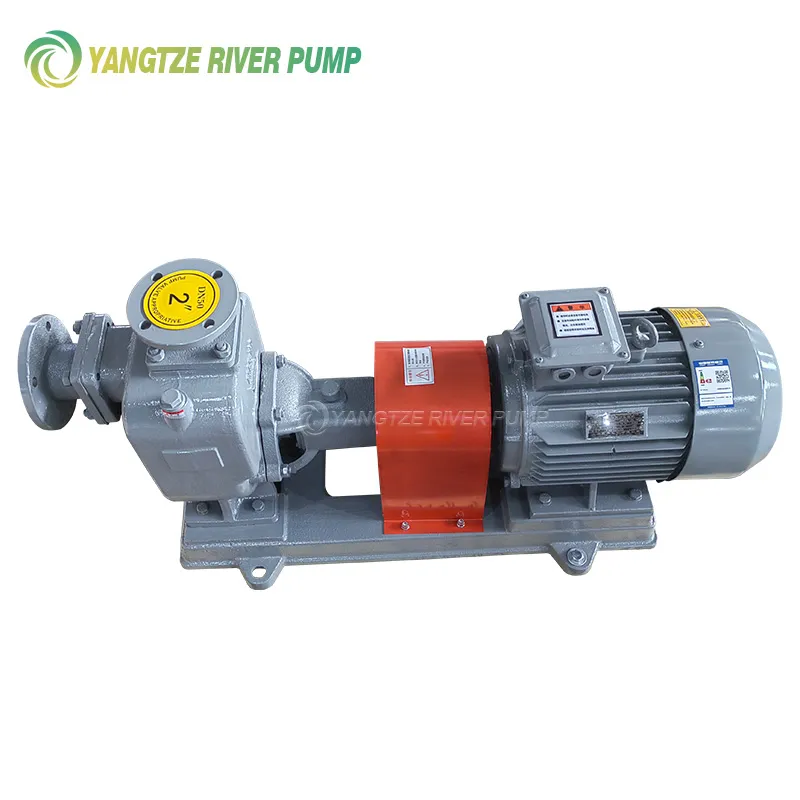
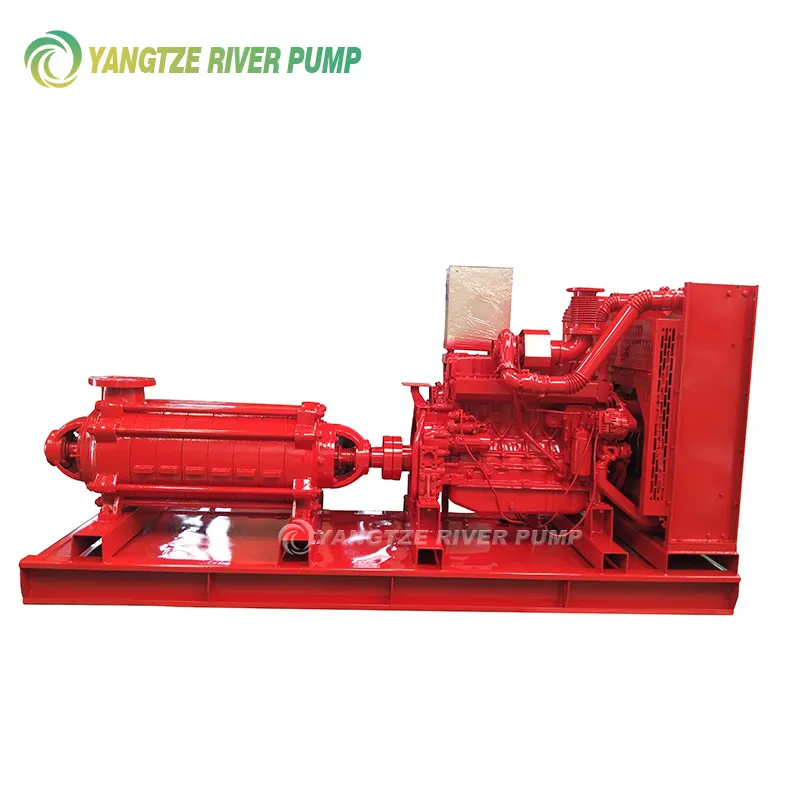

Najlepiej sprzedający sięprodukty
Najlepiej sprzedające się produkty-
 Mechaniczne membranowe pompy dozujące DJ-D
-
 Elektryczne pompy membranowe DBY niemetalowe
-
 Pompy śrubowe zębate typu G
-
 Pompy zębate typu YCB
-
 Poziome chemiczne pompy odśrodkowe typu IS i IR
-
 Pompy próżniowe z pierścieniem cieczowym typu 2EB
-
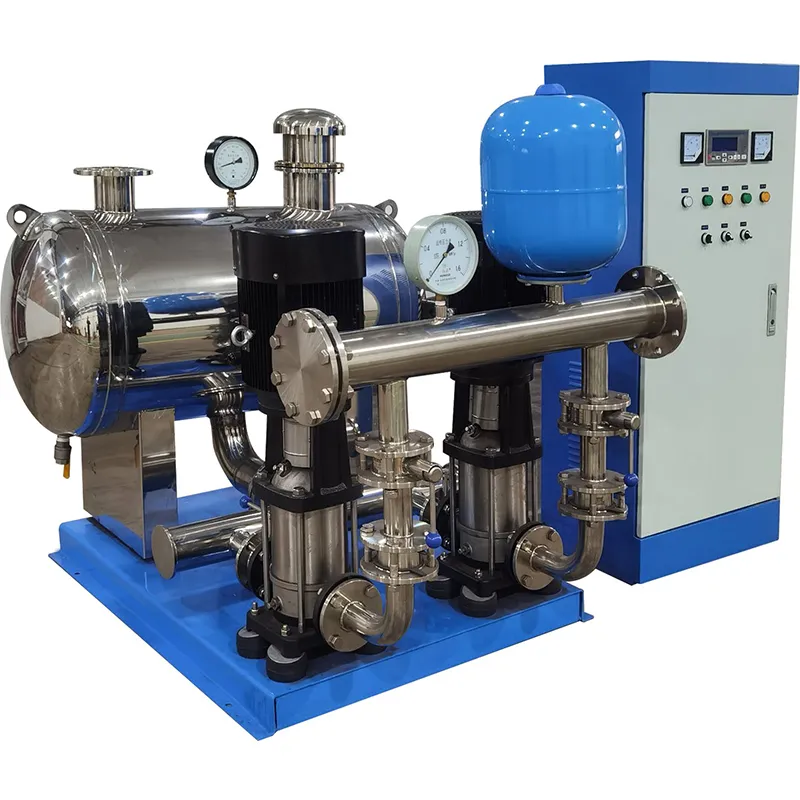 Kompletne instalacje wodociągowe z regulacją częstotliwości i stałociśnieniowym CDLF
-
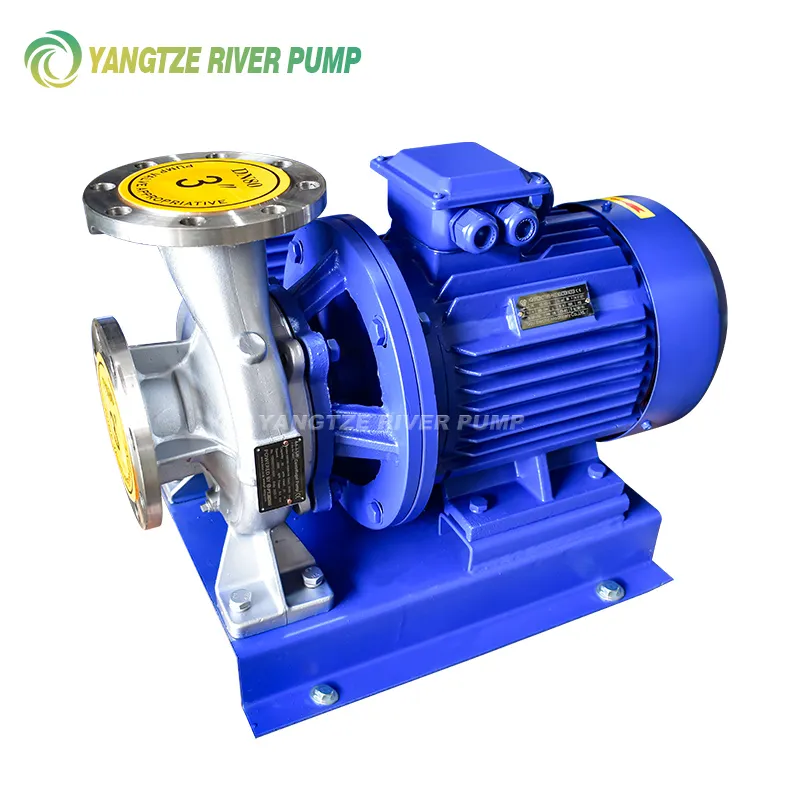 Jednostopniowe poziome pompy odśrodkowe ISW i ISWH
-
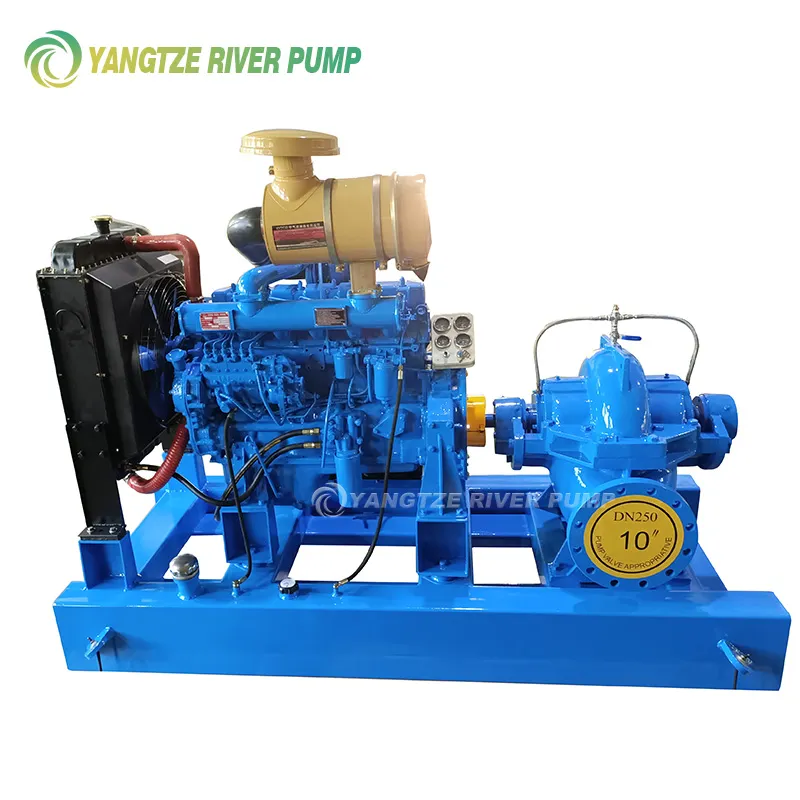 Pompy wysokoprężne z przyłączem poziomym YZS i YZSH
-
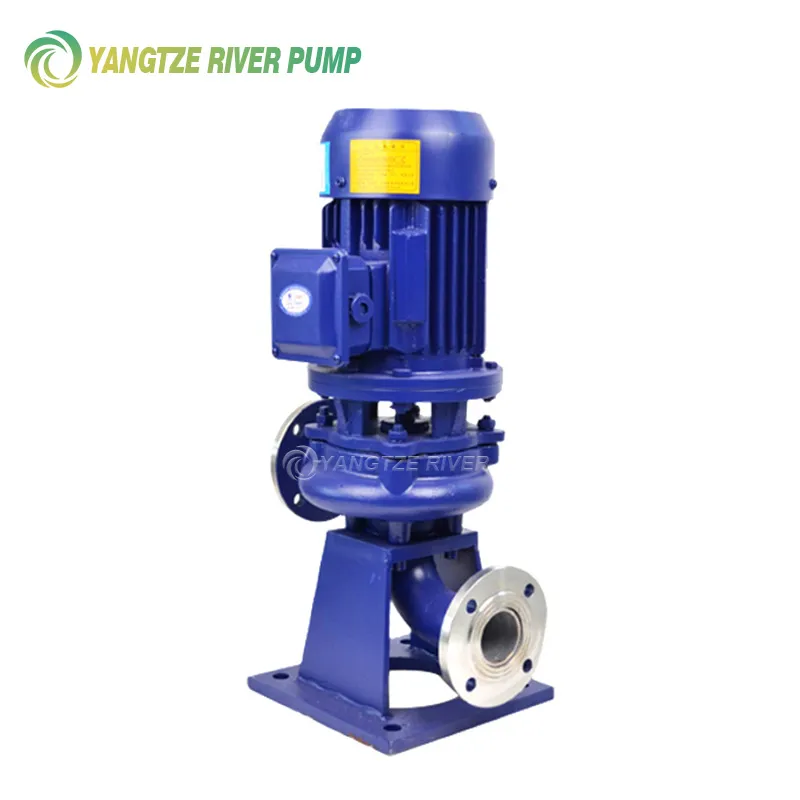 Niezatykające się pionowe pompy ściekowe LW
-
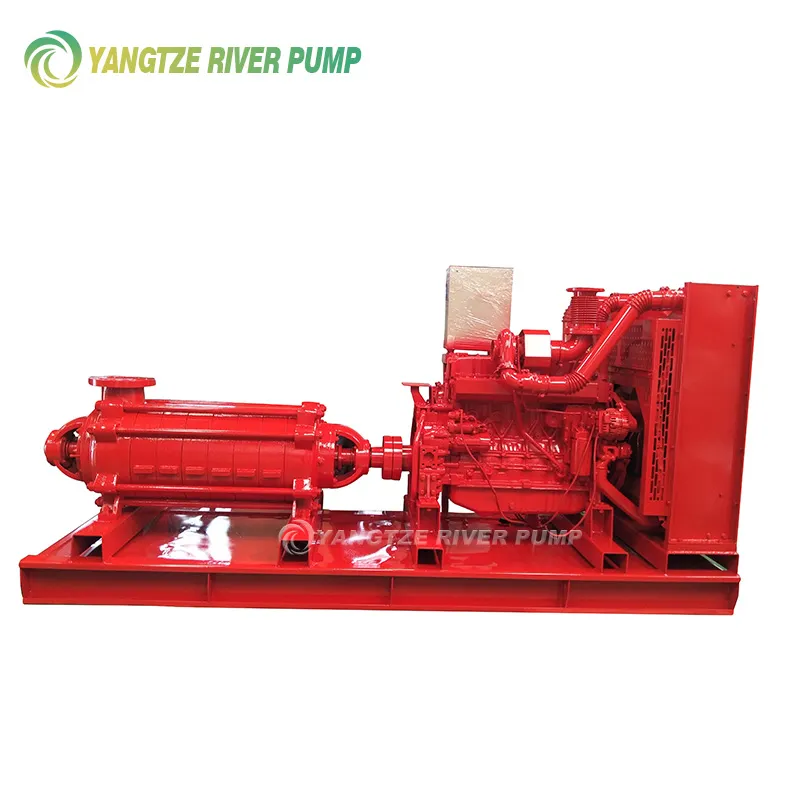 Wielostopniowe pompy odśrodkowe serii YZD z silnikiem wysokoprężnym
-
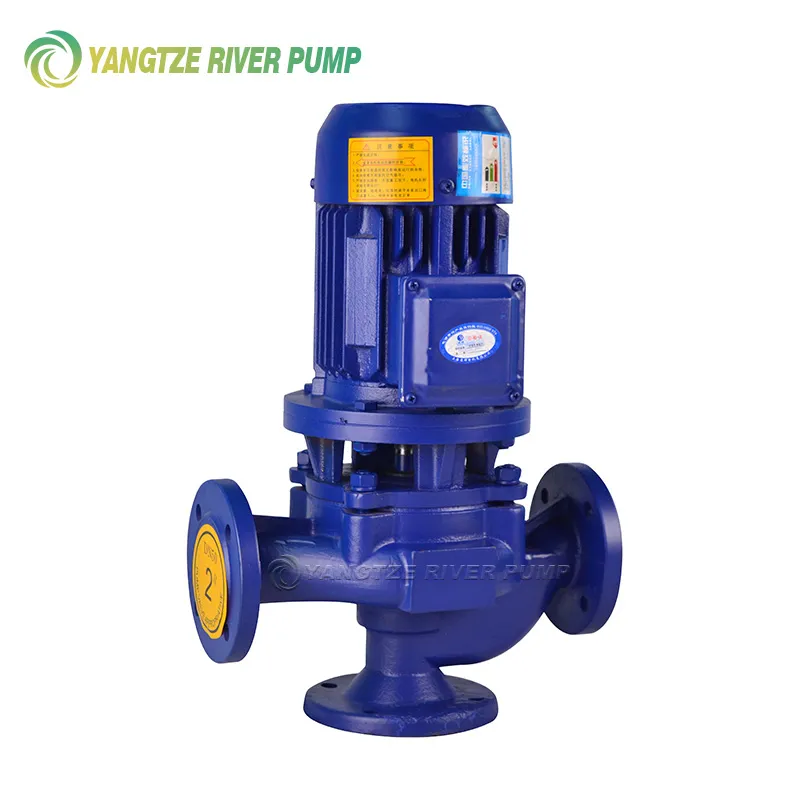 Rurociągowe pompy ściekowe GW