








producentów pomp odśrodkowych
Kiedy o tym mówiąproducentów pomp odśrodkowych, wielu od razu wyobraża sobie ogromne warsztaty CNC i gotowe katalogi. Ale w rzeczywistości kluczem często nie jest szlifowanie wirnika zgodnie z GOST, ale zrozumienie, jak ten wirnik będzie się zachowywał na określonym roztworze siarczanu sodu po sześciu miesiącach pracy. Albo dlaczego pompa, najlepiej obliczona pod kątem hydrauliki, wytwarza na miejscu o 15% mniejsze ciśnienie ze względu na nieuwzględnioną lepkość. To właśnie te pułapki, które nie są zapisane w specyfikacjach, chciałbym spekulować.
Od rysunku do metalu: tam, gdzie spada wydajność
Weźmy moment, który wydaje się najprostszy – wykonanie spiralnego wylotu. Wieleproducentów pomp odśrodkowychkupują obudowy odlewane i jest to logiczne. Kiedy jednak w Zhejiang Yangzijiang Pump Industry Co., Ltd., w oparciu o nasze doświadczenie, przeszliśmy na obudowy z blachy spawanej w przypadku serii liniowych pomp odśrodkowych, napotkaliśmy coś, co nie było oczywiste. Powierzchnia odlewu wewnątrz, nawet po obróbce, posiada mikrochropowatości, które przy dużych prędkościach powodują dodatkowe straty hydrauliczne. Zespawany korpus, jeśli zostanie odpowiednio zespawany, a złącze wypolerowane, daje wzrost wydajności na wodzie o 2-3%. Ale gdy tylko przejdziesz na medium ścierne, te same wypolerowane ściany zaczną się zużywać szybciej niż odlewane. Musisz wybrać: wydajność lub zasoby. Nie ma uniwersalnej odpowiedzi; za każdym razem rozważamy to zgodnie z zadaniem.
Ale pompy wielostopniowe to zupełnie inna historia. Tam oprócz hydrauliki krytyczny jest montaż pakietu. Najmniejsza niewspółosiowość łopatki kierującej – i wirnik zaczyna „grać” nie od razu, ale po osiągnięciu temperatury roboczej. Na stanowisku probierczym długo wyłapaliśmy jeden z takich problemów: pompa przechodziła testy odbiorcze i po godzinie pracy wibracje powoli narastały. Okazało się, że materiał korpusu i tulei miał inny współczynnik rozszerzalności cieplnej. Podczas montażu musieliśmy dobrać pary materiałów i wprowadzić poprawki temperaturowe. Oczywiście nie można o tym pisać w katalogach, ale do prawdziwej pracy niezbędna jest wiedza.
Albo o testowaniu. Wiele osób uważa, że skoro istnieje stanowisko testowe, oznacza to, że wszystkie pompy pracują pod obciążeniem. Tak naprawdę 100% testowanie każdej jednostki to ogromna inwestycja czasu i zasobów, szczególnie w przypadku dużych modeli. Częściej dochodzi do wyrywkowej kontroli lub badania wody, chociaż klient bierze pompę do pompowania, powiedzmy, melasy. Dlatego w naszej firmie obraliśmy drogę stworzenia osobnych obwodów testowych dla typowych mediów – glikolu, oleju, słabych zasad. Pozwala to uniknąć zgadywania na podstawie wykresów przeliczeniowych lepkości, a przekazać klientowi już zweryfikowane dane dla jego konkretnego zadania. Jest to droższe, ale znacznie zmniejsza liczbę roszczeń po uruchomieniu.
Materiały: nie tylko stal nierdzewna i żeliwo
Zestaw standardowy: żeliwo, stal 20, stal nierdzewna AISI 304/316. Wiele osób ma tę listęproducentów pomp odśrodkowychi kończy. Ale w przemyśle chemicznym jest to katastrofalnie mało. Na przykład aktywnie używamy stali duplex i Hastelloy w szczególnie agresywnych środowiskach. Ale główną przeszkodą nie są metale, ale tworzywa sztuczne. Nasz sklep z chemikaliami do tworzyw sztucznych nieustannie boryka się z paradoksalnymi sytuacjami.
PP (polipropylen) jest dobrze odporny na wiele kwasów, ale jest odporny na wstrząsy mechaniczne i, co ważne, na niektóre rozpuszczalniki organiczne, które powodują pękanie naprężeniowe. Klient zamówił kiedyś pompę PP do pompowania kwasu solnego zmieszanego z chlorkiem metylenu. Oddzielnie materiał mógł wytrzymać oba. Ale po trzech miesiącach w mieszance na korpusie pojawiły się mikropęknięcia. Musieliśmy go pilnie przekonwertować na PVDF, choć początkowo był 2,5 razy droższy. Teraz zawsze wyjaśniamy pełny skład pożywki, uwzględniając nawet śladowe zanieczyszczenia.
Kolejną kwestią są uszczelki. Standardowy EPDM lub Viton jest odpowiedni w 80% przypadków, ale nie we wszystkich. Na przykład podczas pompowania gorących roztworów nadtlenku wodoru niektóre elastomery katalizują rozkład. Musiałem szukać specjalnych kompozycji na bazie PTFE. To drobnostka, ale jeśli ją pominiemy, pompa może ulec awarii nie z powodu korozji, ale z powodu uszkodzonej uszczelki, co klient odbierze jako wadę ogólną.
Logistyka i montaż na miejscu: ukryte wyzwania
Duże pompy, zwłaszcza wielostopniowe wysokociśnieniowe, często dostarczane są w stanie zdemontowanym - osobno obudowa, wirnik i łopatki kierujące. I tu zaczyna się zabawa. Istnieją instrukcje montażu, ale nie uwzględniają one faktu, że w miejscu montażu może nie być równej powierzchni montażowej lub wymaganego klucza dynamometrycznego.
Był przypadek dostawy liniowych pomp odśrodkowych do systemu nawadniającego. Pompy dotarły, a na miejscu okazało się, że śruby fundamentowe zostały umieszczone z odchyleniem 5 mm od naszych danych paszportowych. Instalatorzy zaczęli „wytrzymywać” pompę, która została podniesiona, co doprowadziło do niewspółosiowości. Podczas uruchamiania natychmiast pojawiły się silne wibracje. Musiał przyjechać fachowiec, zdemontować i wylać nowe płyty kotwiące. Obecnie w dokumentacji dużych jednostek uwzględniamy oddzielny arkusz wymagań dotyczących przygotowania fundamentu z tolerancjami, a dla projektów krytycznych oferujemy wizytę naszego inżyniera w celu odbioru placu budowy przed dostawą sprzętu. Dodaje to pracy, ale zabezpiecza przed znacznie większymi stratami.
Pompy magnetyczne mają swoją specyfikę. Bezuszczelkowa konstrukcja jest zaletą, ale wymaga idealnego ustawienia napędu i napędzanych magnesów. Podczas transportu wstrząs lub upadek może spowodować przesunięcie tulei wewnętrznej, a pompa albo nie uruchomi się, albo ulegnie przegrzaniu. Dlatego pakujemy je w specjalne pojemniki z zabezpieczonym wałem, a w paszporcie dużą czcionką piszemy: „Przed montażem sprawdź ręcznie swobodę obrotu wirnika”. Wydawałoby się to oczywiste, ale w praktyce w połowie przypadków kontrola ta zostaje pominięta.
Usługa w ramach produkcji
Często uważa się, że to działaproducent pomp odśrodkowychkończy się wysyłką. Tak naprawdę to właśnie okres posprzedażowy dostarcza najcenniejszych informacji pozwalających na finalizację projektu. W Zhejiang Yangzijiang Pumping Industry LLC nasze działy serwisu oraz działy badawczo-rozwojowe mieszczą się w tym samym biurze i nie jest to przypadek.
Na przykład statystyki awarii pomp samozasysających wykazały, że większość problemów nie jest związana z częścią mechaniczną, ale z zapowietrzeniem lub utratą zalewania po długim okresie bezczynności. Doprowadziło to do modyfikacji konstrukcji komory hydraulicznej i zalecenia zainstalowania określonego typu zaworu zwrotnego, nawet jeśli nie jest on zawarty w podstawowej konfiguracji. To zalecenie stało się obecnie standardem w przypadku projektów z niestabilnymi poziomami w zbiorniku odbiorczym.
Innym przykładem są pompy głębinowe do studni. Z naszych danych wynika, że co piąty przypadek gwarancji ulega przegrzaniu z powodu pracy na sucho. lub na obniżonym poziomie. Istnieją czujniki poziomu, ale często są one wyłączone lub ignorowane. Zaczęliśmy oferować jako opcję wbudowane zabezpieczenie termiczne w uzwojeniu silnika, które wyłącza zasilanie, gdy temperatura osiągnie krytyczną wartość, nawet jeśli nie zadziałała automatyka zewnętrzna. To proste rozwiązanie, zrodzone na podstawie analizy awarii, znacznie zwiększyło niezawodność w oczach klientów.
Zamiast podsumowania: o zaufaniu i szczegółach
Co to wszystko oznacza? Czym byćproducent pomp odśrodkowych– to nie tylko osiem linii produkcyjnych, jak na przykład w naszym przedsiębiorstwie. Oznacza to ciągłe radzenie sobie z warunkami odbiegającymi od idealnych, niekompletnymi danymi klientów i fizycznymi ograniczeniami materiałów. Najcenniejszym doświadczeniem jest doświadczenie porażek, własnych lub kolegów z rynku.
Dlatego teraz, gdy przychodzi do nas zapytanie, staramy się dowiedzieć jak najwięcej: nie tylko parametrów medium, ale także charakteru jego zasilania (stałe, pulsacyjne), obecności uderzenia wodnego w instalacji i kwalifikacji personelu obsługującego. Czasami po takiej rozmowie bardziej opłaca się klientowi zaproponować nie pompę odśrodkową, a np. pompę membranową, chociaż dla nas oznacza to niższą kwotę kontraktu. Jednak na dłuższą metę takie podejście buduje reputację, której reklama nie może kupić.
To na tych szczegółach, na chęci zagłębienia się w problem klienta, a nie tylko sprzedaży egzemplarza z katalogu, buduje się prawdziwą produkcję. Maszyny i linie są ważne, ale to tylko narzędzie. Najważniejsze jest, aby zrozumieć, co dzieje się wewnątrz pompy, nie w idealnej wodzie na stojaku, ale w prawdziwej, często „brudnej” wodzie. i zmieniającego się łańcucha technologicznego klienta. Do tego właśnie dążymy.
Odpowiednieprodukty
Powiązane produkty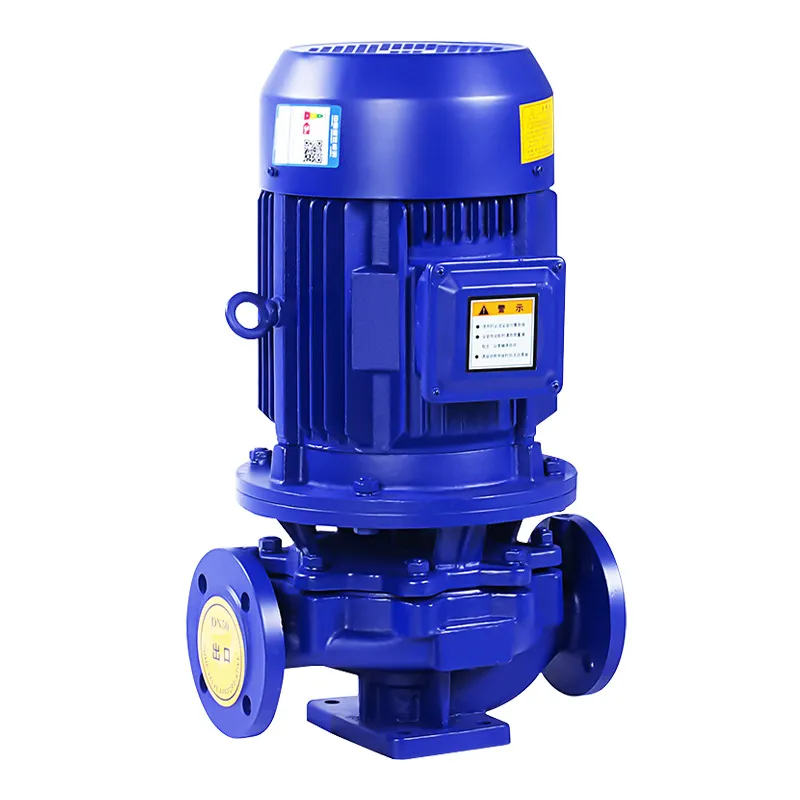
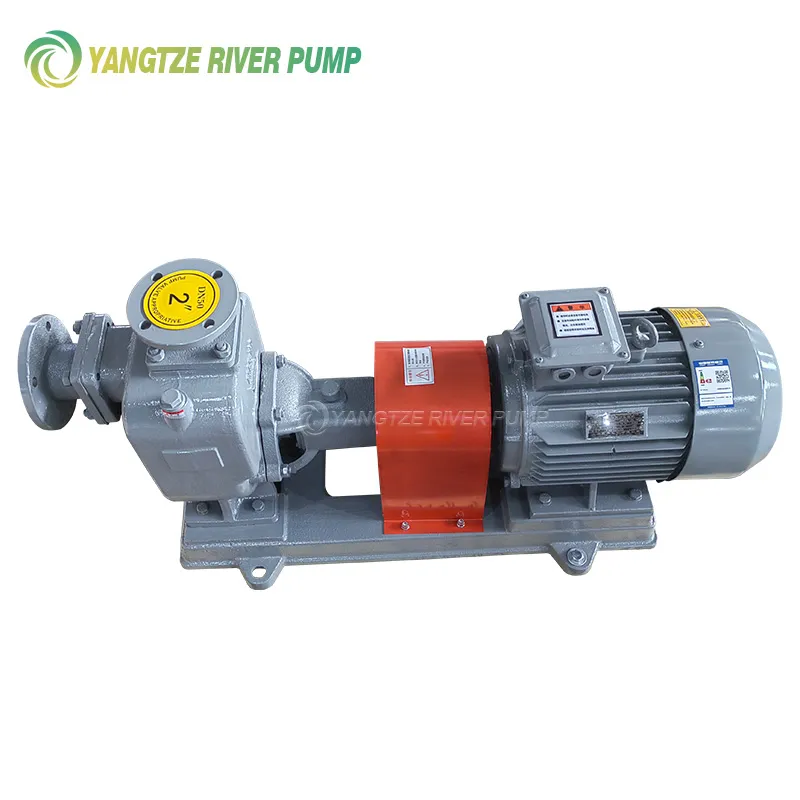
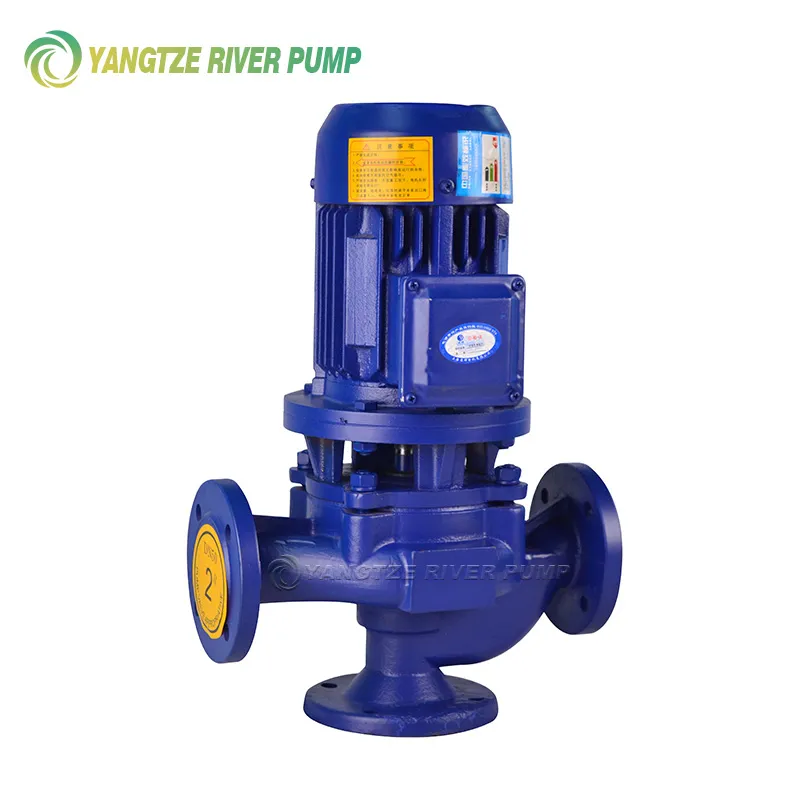
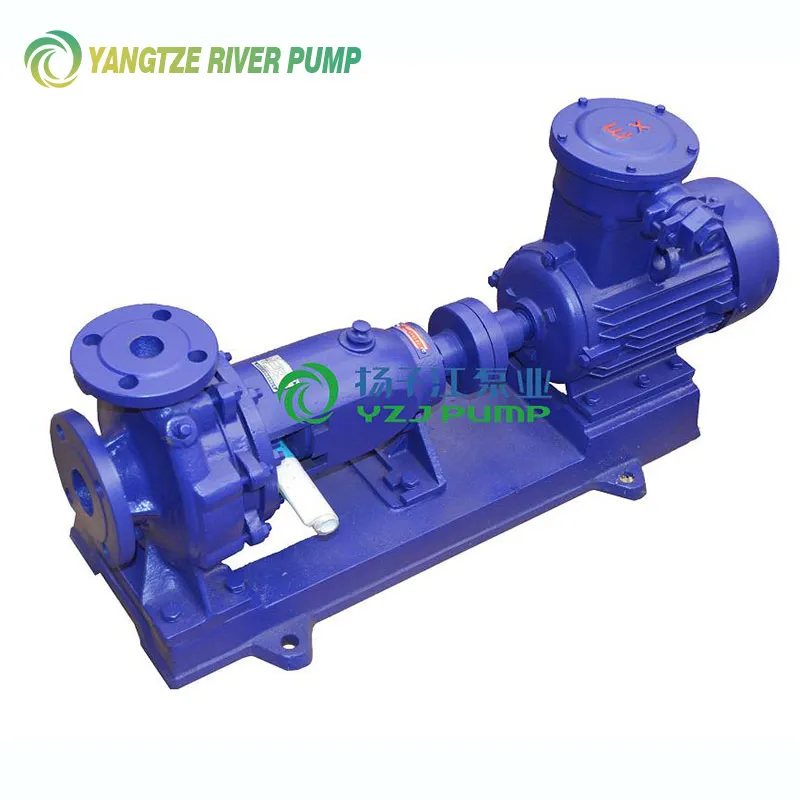

Najlepiej sprzedający sięprodukty
Najlepiej sprzedające się produkty-
 Pompy oleju przekładniowego typu KCB
-
 Pionowe pompy magnetyczne CQB-L
-
 Pompy magnetyczne ze stali nierdzewnej CQB
-
 Pompy próżniowe z pierścieniem cieczowym typu SKA i 2BV
-
 Pompy magnetyczne z wyściółką z tworzywa fluoroplastycznego CQB-F
-
 Bezstopniowe pompy śrubowe typu G
-
 Metalowe elektryczne pompy membranowe DBY
-
 Pionowe zatapialne pompy ściekowe YW
-
 Zatapialne pompy chemiczne FY
-
 Pompy jednoślimakowe typu G
-
 Tłokowe pompy dozujące typu DZ-X
-
 Pompy zębate wewnętrzne o dużej lepkości NYP
Powiązaneszukaj
Powiązane wyszukiwanie- zatapialna pompa spustowa do ścieków
- rotacyjna pompa próżniowa
- magnetyczna pompa wyładowcza
- pompa odśrodkowa typu otwartego
- pompa odśrodkowa 12 m3 godz
- pompy membranowo-tłokowe
- pompa odśrodkowa 5,5 kW
- CDL Pionowe wielostopniowe pompy odśrodkowe ze stali nierdzewnej (seria lekka)
- Elektryczne pompy membranowe ze stali nierdzewnej
- pompa odśrodkowa 2 m3 godz