








zespół pompy odśrodkowej
Kiedy o tym mówiązespół pompy odśrodkowej, wiele osób od razu wyobraża sobie proste skręcenie obudowy i wirnika. W rzeczywistości jest to cały łańcuch decyzji, w którym każdy krok wpływa na końcowy zasób. Najczęstszym błędem jest niedocenianie przygotowania złoża i ustawienia wału. Widziałem, jak po miesiącu pracy nowa pompa zaczęła „śpiewać” na budowie. — okazało się, że podczas montażu nie sprawdzili bicia wału po osadzeniu koła, uznali, że skoro łożyska są nowe, to wszystko będzie pasować samo. Nie wstało.
Przygotowanie to już połowa montażu
W firmie Zhejiang Yangzijiang Pumping Industry Co., Ltd. każda linia ma własną kartę kontrolną. Ale zawsze osobiście sprawdzam podstawowe rzeczy: stan gniazd łożysk w obudowie, brak wyszczerbień na wale. Jest to szczególnie krytyczne w przypadku modeli wielostopniowych - tam wał jest dłuższy, a jeśli w środku wystąpi choćby niewielkie ugięcie, wibracje są gwarantowane po montażu. Przyrządem jest Twój własny, sprawdzony mikrometr i zegar wskaźnikowy. Bez nich to jakby nie mieć rąk.
Przed rozpoczęciem układam wszystkie komponenty w kolejności montażu. Niby drobnostka, ale jak montujesz pompę 10-stopniową to szukasz właśnie tej tulejki dystansowej...czas ucieka. Z praktyki: w przypadku naszych liniowych pomp odśrodkowych ważne jest, aby natychmiast wyrzucić pierścienie uszczelniające przy najmniejszym ryzyku - podczas pracy próbnej pod ciśnieniem wyciekną i trzeba będzie wszystko ponownie zdemontować.
Czyszczenie. Części wyglądają na czyste po produkcji. Ale pył metalowy, drobne wióry - są wszędzie. Szczególnie w rowkach pod pierścienie ustalające. Przedmuchuję sprężonym powietrzem, następnie przecieram niestrzępiącą się szmatką. Jeśli nie zostanie to zrobione, materiał ścierny dostanie się do części hydraulicznej lub, co gorsza, do zespołu łożyska. Był już przypadek montażu pompy samozasysającej - zacięła się po 50 godzinach. Rozbieraliśmy go - w oleju były ślady zużycia od tego samego pyłu.
Kluczowe komponenty: wał i hydraulika
Zespół wału jest sercem procesu. Tu nie ma pośpiechu. Wirnik pasuje do wału - zwykle z pasowaniem wciskowym. Rozgrzej koło i ostrożnie je wciśnij. Ważne jest, aby siodełko przylegało całkowicie do barku, bez zniekształceń. Bicie na zewnętrznej średnicy koła sprawdzam za pomocą wskaźnika - mamy ścisłą tolerancję, nie większą niż 0,05 mm. Jeśli jest więcej, usuniemy to i będziemy szukać przyczyny. Czasami problem tkwił w samym wale, a w otworze koła pojawiało się niewielkie zarysowanie.
Następnie następuje montaż tulei ochronnych i uszczelek. W przypadku pomp chemicznych, gdzie środowisko jest agresywne, szczególną uwagę należy poświęcić materiałowi. W naszym asortymencie mamy plastikowe pompy chemiczne, mają one swoje własne niuanse: polipropylen lub PVDF mogą „uginać się” po dokręceniu, dlatego moment dokręcania nakrętek jest ściśle zgodny z kartą katalogową za pomocą klucza dynamometrycznego. Jeśli przekręcisz, kołnierz pęknie; jeśli nie dokręcisz, wycieknie.
Foka. Mechaniczne uszczelnienie mechaniczne jest najbardziej kapryśną częścią. Powierzchnie pierścieni muszą być idealnie czyste. Stosuję wyłącznie smar zalecany przez producenta MU. Kiedyś próbowałem silikonowy uniwersalny - po kontakcie z gorącą wodą polimeryzował, uszczelka zacięła się przy pierwszym uruchomieniu. Lekcja na całe życie. Teraz tylko specjalna pasta do TM.
Montaż obudowy i końcowe ustawienie
Montaż zmontowanego wirnika w obudowie. Najważniejsze, aby nie dotykać łopatek kół dyfuzora lub części nadwozia. Luzy są małe, zwłaszcza w pompach wielostopniowych. Ostrożnie go uruchamiam i ręcznie obracam wał - obrót powinien być całkowicie swobodny, bez tarcia. Jeśli poczujesz choćby najmniejszy opór, zatrzymaj się. Wyjmuję go i sprawdzam, gdzie jest ślad. Najczęściej problemem jest deformacja uszczelki lub przemieszczenie oringu.
Skręcenie korpusu za pomocą śrub. Dokręcam go na krzyż, stopniowo, według wzoru. Ostre odkształcenie kołnierza - a uszczelka nie będzie równomiernie ściskać i będzie przeciekać. Po wstępnym dokręceniu ponownie obracam wał. Czasami z powodu naprężenia w obudowie wał może się „zaciąć”. Jeśli wszystko jest w porządku, przenoszę moment do paszportu.
Ostatnim etapem jest montaż na płycie lub ramie i wyrównanie z napędem. Często się o tym zapomina, twierdząc, że pompa jest dobrze zmontowana, a potem wibracje pochodzą z silnika. Używam centrarki laserowej. Tolerancje równoległości i przemieszczenia kątowego mieszczą się w granicach 0,05 mm. Szczególnie ważne w przypadku wydajnych pomp głębinowych w zmontowanym module. Źle wyosiowane – wibracje, zużycie sprzęgła, awaria łożysk już po kilkuset godzinach.
Testy w wyniku pracy
Zmontowana pompa wysyłana jest na stanowisko badawcze. Na naszej stronie internetowej https://www.yangtzeriverpump.ru możesz zobaczyć, jak to wygląda - pełnoprawna linia z kontrolą parametrów. Jednak dla mnie najważniejsze jest nie tylko przyjęcie charakterystyki zgodnie z paszportem (ciśnienie, przepływ), ale także słuchanie i odczuwanie urządzenia. Pierwsze minuty od uruchomienia są najbardziej odkrywcze.
Słucham zespołów łożyskowych - nie powinno być wycia ani pukania o wysokiej częstotliwości. Patrzę na odczyty czujnika wibracji. Jeśli wibracje rosną wraz z obrotami, a nie pozostają stabilne, jest to czerwona flaga. Prawdopodobnie niewyważenie wirnika lub resztkowe niewspółosiowość. Pewnego razu podczas testowania pompy magnetycznej wystąpiły dziwne wibracje o określonej częstotliwości. Okazało się, że przyczyną niewyważenia nie jest sam wirnik, ale namagnesowanie wału po montażu - przed montażem trzeba go było rozmagnesować.
Sprawdzam ogrzewanie. Obudowa łożyska powinna być ciepła, ale nie gorąca. Nagłe nagrzanie wskazuje na nadmierne dokręcenie lub brak smarowania. Po pół godzinie pracy w trybie nominalnym zatrzymuję go, pozwalam mu ostygnąć, a następnie sprawdzam szczelność wszystkich odłączanych połączeń. Często mikroprzeciek pojawia się dopiero po cyklu termicznym.
Błędy, które wiele cię uczą
Opowiem Wam o jednym złym doświadczeniu z montażem pompy membranowej, chociaż zasady są ogólne. Istniała złożona kinematyka, wiele połączeń przegubowych. Spieszyłem się i nie sprawdziłem luzu wszystkich drążków po dokręceniu. Na ławce wydawało się, że działa, ale pod obciążeniem, w terenie, na skutek zwiększonego tarcia w jednym przegubie, pękła membrana. Klient zwrócił. Następnie dla każdej pompy z zespołem tłokowym wprowadził dodatkową operację - ręczne sprawdzenie ruchu wszystkich połączeń za pomocą miernika siły. To mała rzecz, ale zapobiega awariom.
Kolejną kwestią jest praca z tolerancjami. Dokumentacja pomp jednośrubowych wskazuje np. na dość dużą szczelinę pomiędzy wirnikiem a stojanem. Ale jeśli zmontujesz go z maksymalną tolerancją w jednym kierunku, a następnie pompa będzie pracować na lepkiej cieczy, wydajność spadnie. Dlatego staram się zbierać bliżej środka zakresu tolerancji, pozostawiając margines na zużycie. Nie jest to zgodne z instrukcją, wynika to już z praktyki.
Ogólnie rzecz biorąc,zespół pompy odśrodkowejnie jest algorytmem, ale procesem ze stałym sprzężeniem zwrotnym. Oglądam część – oceniam jej stan, instaluję węzeł – sprawdzam, jak współdziała z innymi. Nawet przy ośmiu pełnych liniach produkcyjnych, jakie mamy w produkcji, ostateczna jakość nadal zależy od uwagi i zrozumienia procesu przez monterów. Żaden stojak automatyczny nie wyczuje lekkiego tarcia podczas ręcznego obracania wału. Na tym właśnie polega różnica pomiędzy prosto zmontowaną i prawidłowo zmontowaną jednostką, która następnie działa bez problemów przez lata u klienta.
Odpowiednieprodukty
Powiązane produkty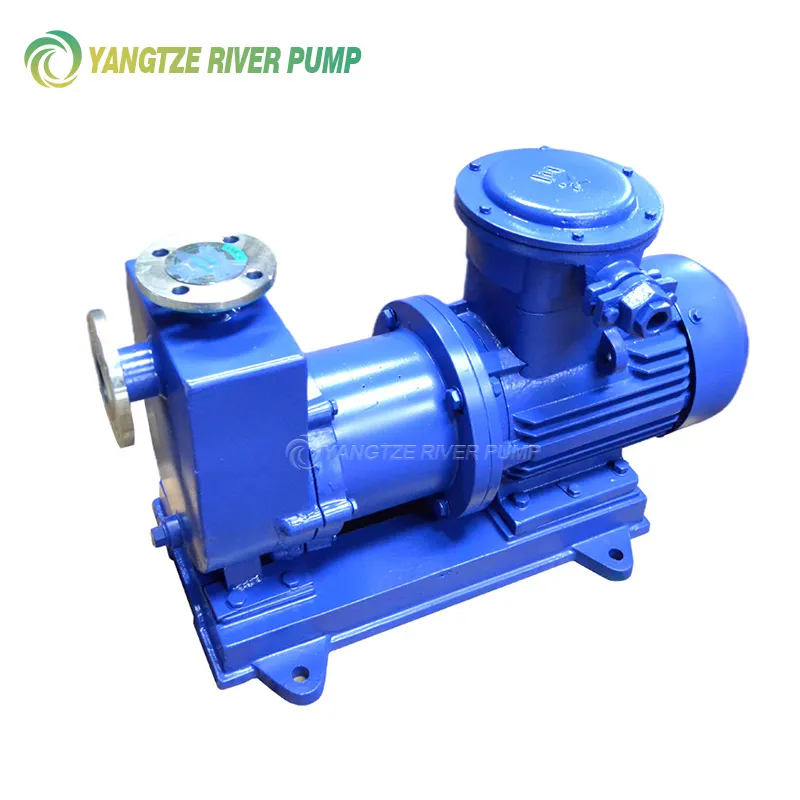
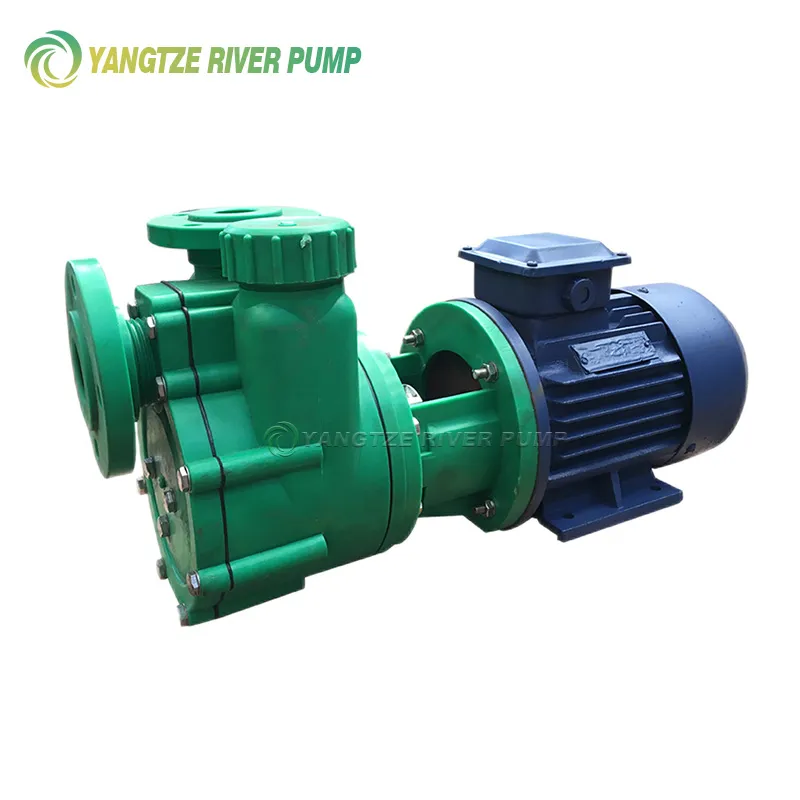
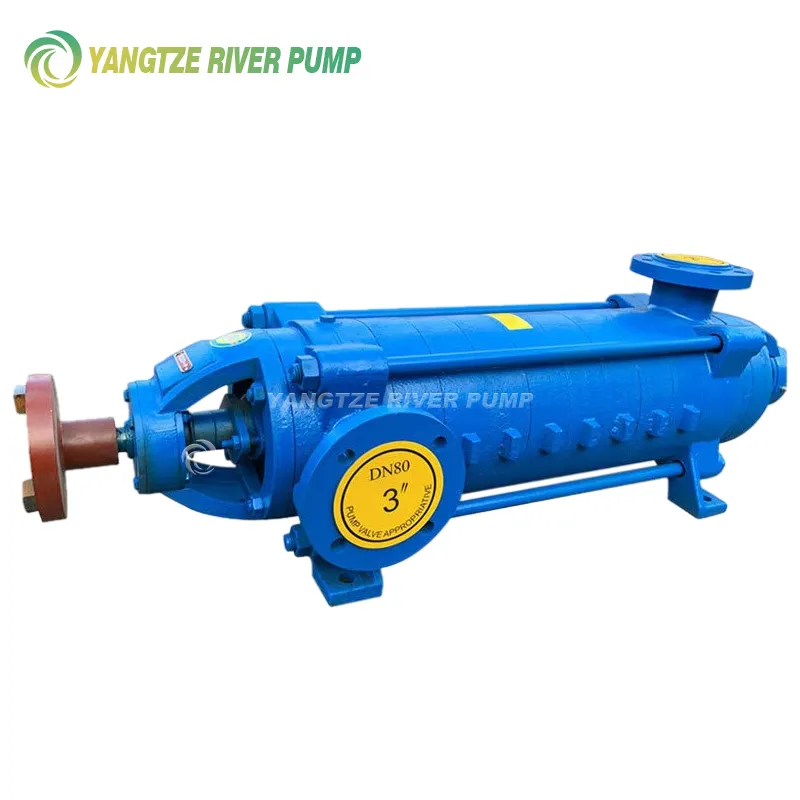
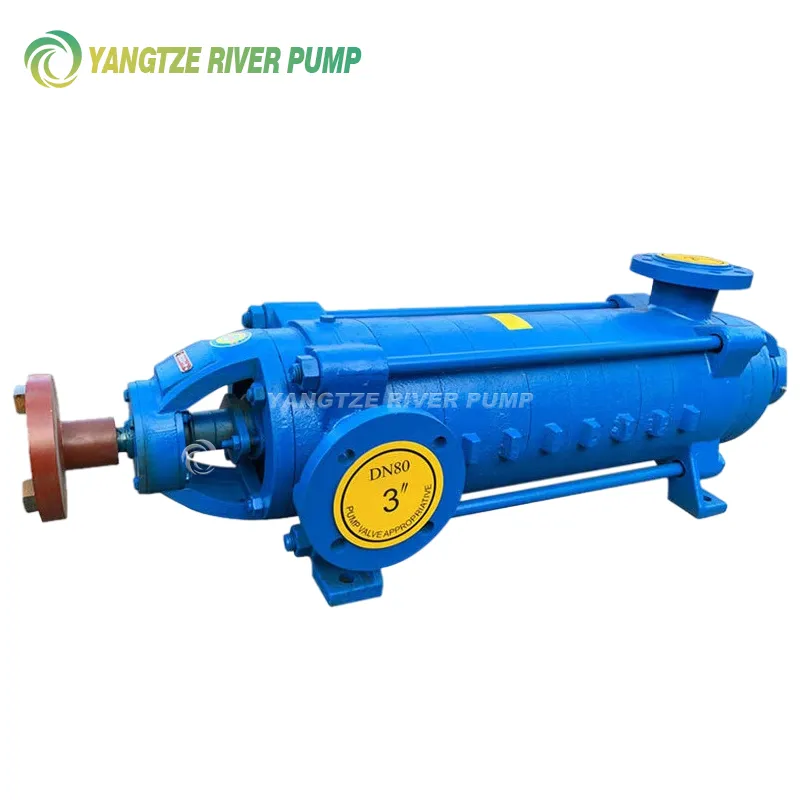

Najlepiej sprzedający sięprodukty
Najlepiej sprzedające się produkty-
 Pionowe wielostopniowe pompy odśrodkowe wykonane ze stali nierdzewnej (seria lekka) CDL i CDLF
-
 Poziome wielostopniowe pompy odśrodkowe (seria lekka) CHL i CHLF
-
 Chemiczne pompy odśrodkowe IHF z PTFE
-
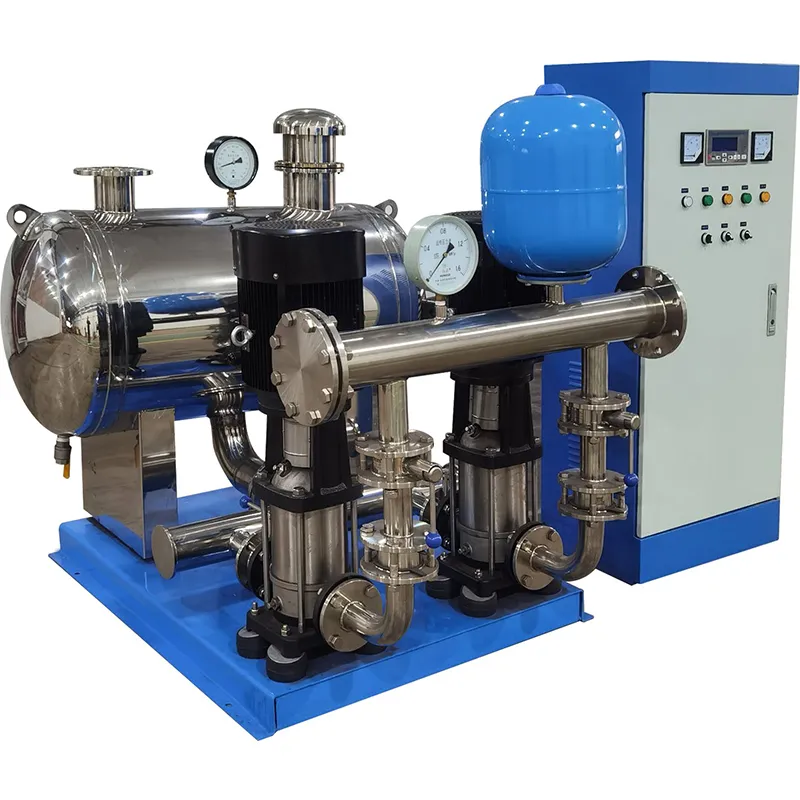 Kompletne instalacje wodociągowe z regulacją częstotliwości i stałociśnieniowym CDLF
-
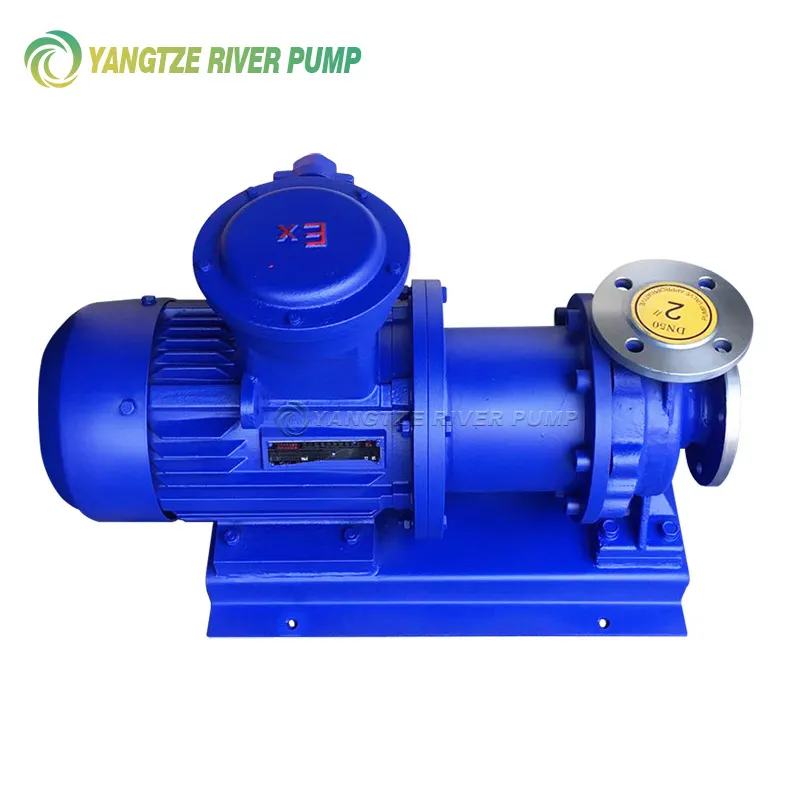 Pompy magnetyczne ze stali nierdzewnej CQB
-
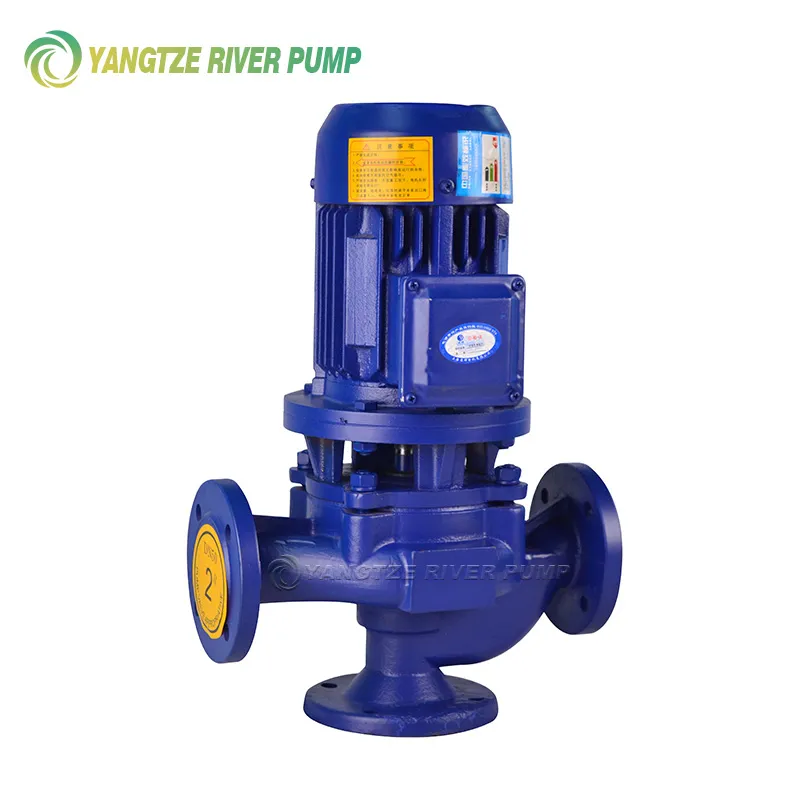 Rurociągowe pompy ściekowe GW
-
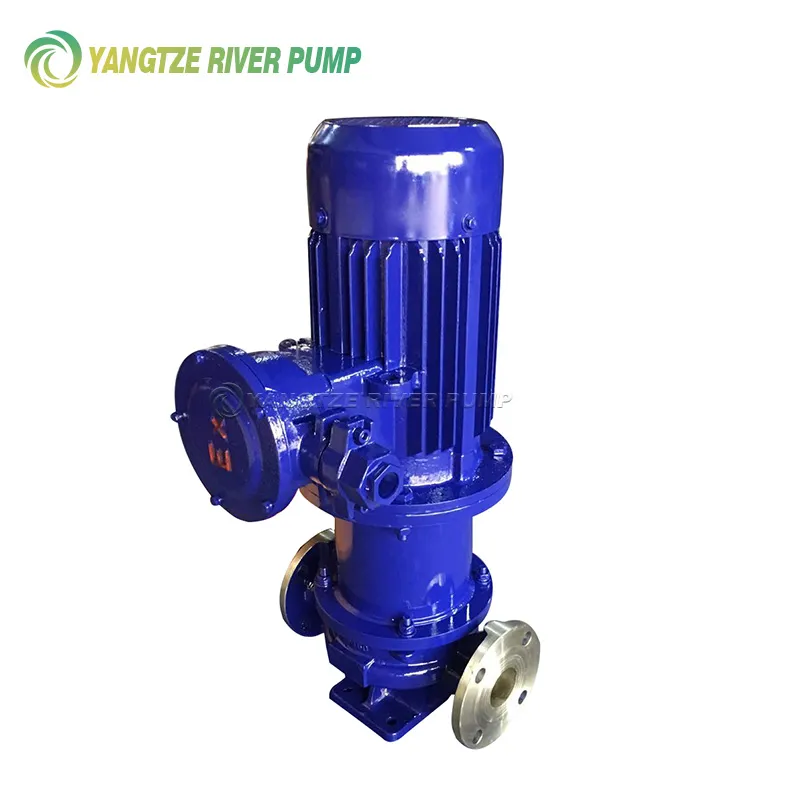 Pionowe pompy magnetyczne CQB-L
-
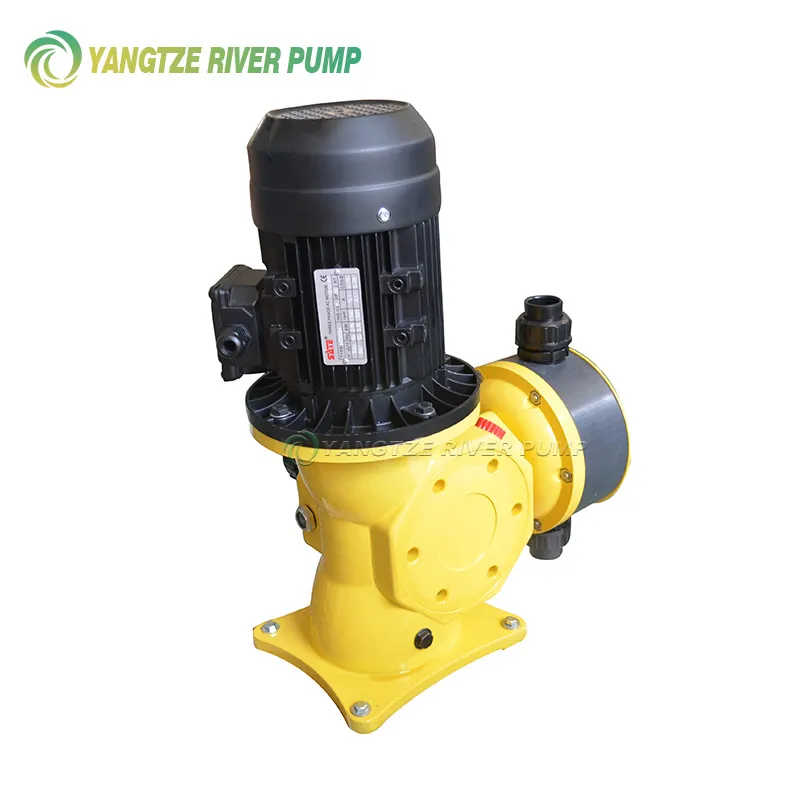 Mechaniczne membranowe pompy dozujące DJ-D
-
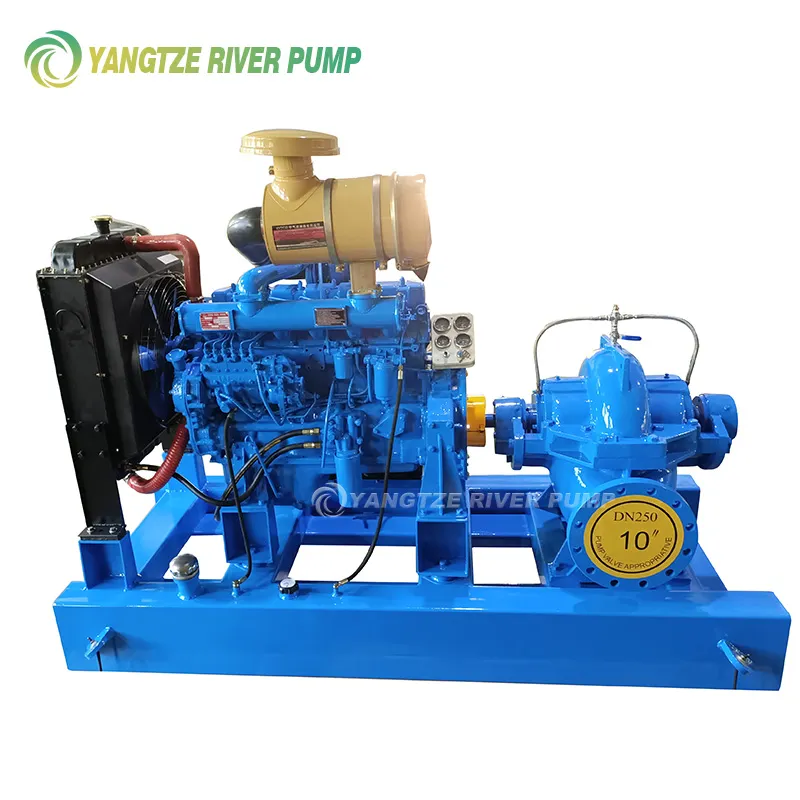 Pompy wysokoprężne z przyłączem poziomym YZS i YZSH
-
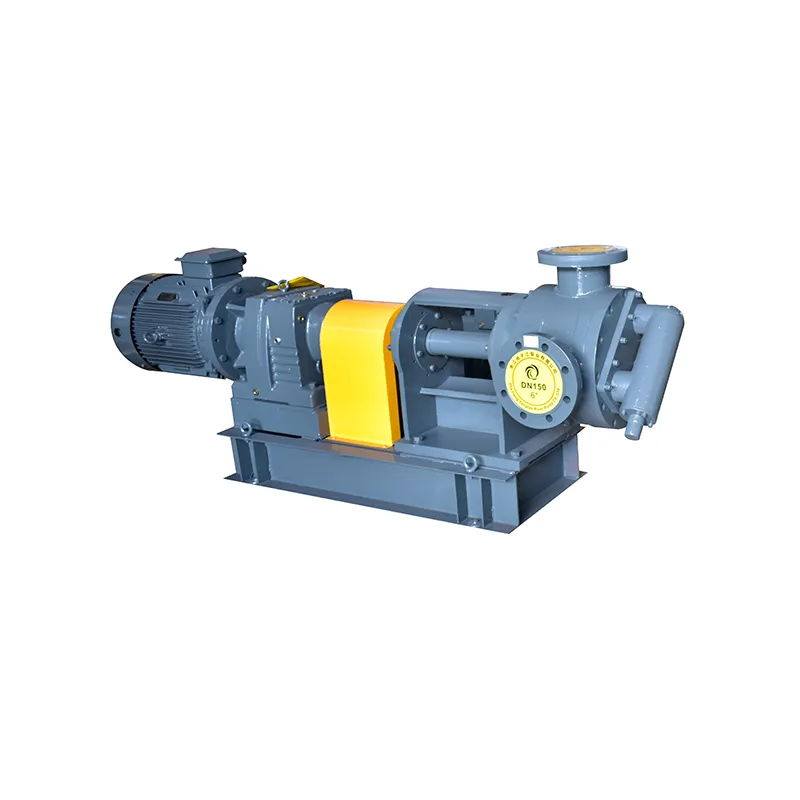 Pompy zębate wewnętrzne o dużej lepkości NYP
-
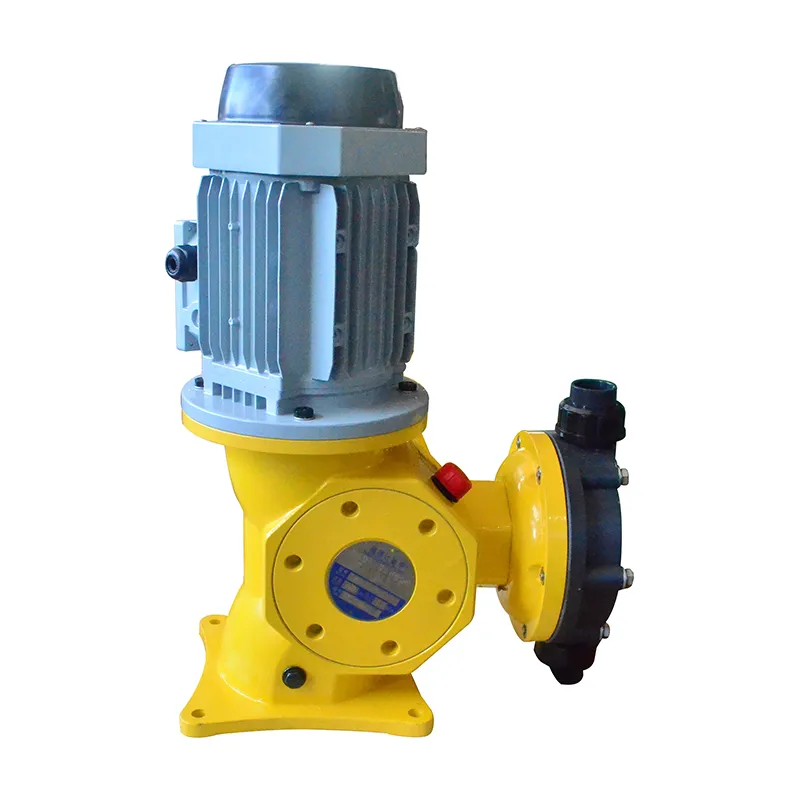 Mechaniczne membranowe pompy dozujące DJ-Z
-
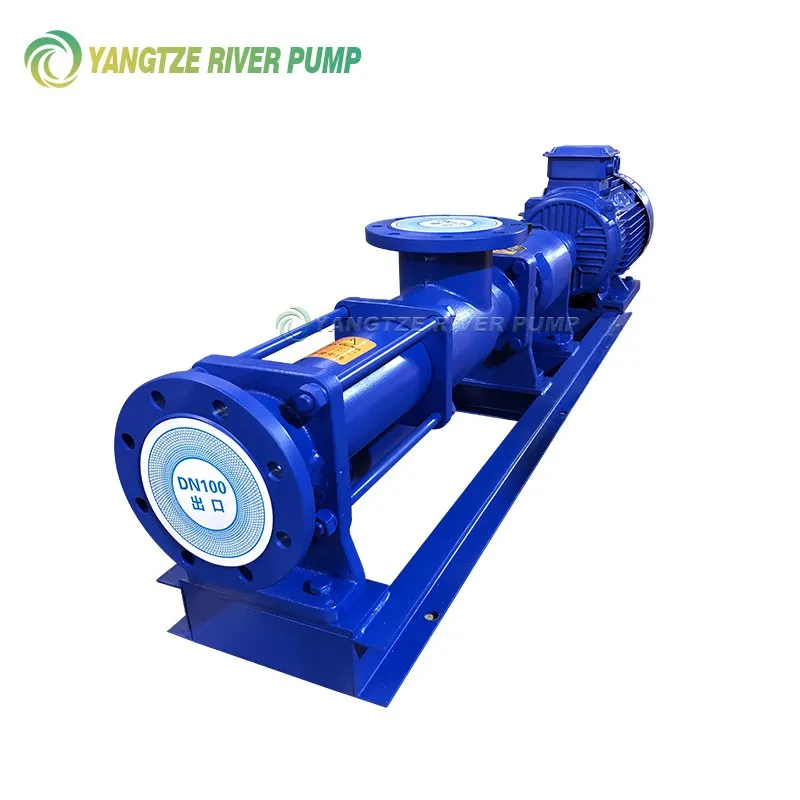 Pompy jednoślimakowe typu G