








pompy odśrodkowe w przemyśle
Kiedy mówimy o przemysłowych pompach odśrodkowych, od razu przychodzą na myśl wykresy, krzywe Q-H, wydajność i NPSH. To oczywiście podstawa. Ale gdyby wszystko było ustalane zgodnie z paszportem, my, instalatorzy i serwisanci, mielibyśmy znacznie mniej pracy. Często kluczowym problemem nie jest wybór pompy z katalogu, ale to, co się z nią dzieje po uruchomieniu w rzeczywistym, dalekim od idealnego układzie. Powiedzmy, że wszyscy wiedzą o szkodliwości kawitacji, ale w praktyce widziałem, jak w zakładach chemicznych uparcie wymieniali uszczelki co trzy miesiące, grzesząc na jakości, a przyczyną była nieprawidłowo obliczona i zainstalowana linia ssąca - pompa po prostu „głodowała”, tworząc strefy rozrzedzania. Albo inny przypadek - zainstalowali potężną wielostopniową pompę do dostarczania wody pod wysokim ciśnieniem, a sześć miesięcy później wibracje były tak duże, że rurociągi buczały. Rozwiązaliśmy to - okazało się, że podczas projektowania nie uwzględniono wstrząsów hydraulicznych podczas start-stop, zawór działał szybko. O tych „niekatalogowych”? momentów, które decydują o tym, czy urządzenie będzie działać przez dziesięć lat, czy dwa lata, i chcę spekulować.
Od rysunku do warsztatu: gdzie kryje się „diabeł”?
Weźmy na przykład linię pomp odśrodkowych. Wydawać by się mogło, że to klasyka udoskonalana od kilkudziesięciu lat. Ale oto konkretny przykład z praktyki. Jedno z przedsiębiorstw mieszkalno-usługowych stanęło przed zadaniem modernizacji przepompowni. Wybraliśmy na przykład nowoczesne, jednostopniowe pompy wspornikowe o podwyższonej wydajności. Wszystko zgodnie z obliczeniami, parametry są dokładne. Uruchomiliśmy go, a miesiąc później zaczęły się problemy z przegrzaniem zespołów łożyskowych. Zaczęli kopać. Okazało się, że w paszporcie wskazano tryb pracy jako ciągły, natomiast w rzeczywistości stacja pracowała w trybie sterowanym częstotliwościowo i przez znaczną część czasu przy niskich prędkościach. A przy niskich prędkościach standardowy układ smarowania i chłodzenia łożysk, zaprojektowany dla prędkości znamionowej, przestał działać skutecznie. To typowy błąd – wybieranie według punktu na krzywej, bez analizy całego zakresu pracy. Musieliśmy zmodyfikować jednostkę i zainstalować wymuszone smarowanie. Wniosek jest prosty: dane paszportowe to dopiero punkt wyjścia. Zawsze trzeba patrzeć szerzej - na system jako całość, na rzeczywisty, a nie projektowy tryb pracy.
Lub inny aspekt - materiały. W przypadku produkcji chemicznej jest to inna historia. W naszym przedsiębiorstwie Zhejiang Yangzijiang Pumping Industry Co., Ltd. posiadamy szeroką gamę plastikowych pomp chemicznych. Zatem kluczową rzeczą jest nie tylko wskazanie „dla kwasu?”. Musisz zrozumieć stężenie, temperaturę i obecność wtrąceń ściernych. Był taki przypadek: zamówiliśmy pompę polipropylenową do pompowania kwasu solnego o średnim stężeniu. Materiał wydaje się odpowiedni. Jednak w trakcie procesu okazało się, że w przepływie okresowo pojawiały się cząstki stałe – produkt niepełnej reakcji lub zużycia rurociągu. Pompa czysto chemiczna bez uwzględnienia zużycia ściernego nie wytrzyma długo. Musieliśmy przejść na opcję ze wzmocnionymi, bardziej odpornymi na zużycie materiałami części przepływowej lub rozważyć pompy membranowe do tak złożonych mediów. Chodzi o znaczenie najbardziej szczegółowych specyfikacji technicznych. Często technolodzy podają ogólne informacje, a niuanse wychodzą na jaw później, w trakcie pracy.
I więcej o materiałach. W przemyśle spożywczym czy farmaceutycznym oprócz odporności na korozję na pierwszy plan wysuwa się czystość powierzchni, możliwość czyszczenia CIP oraz zgodność z normami sanitarnymi. Żadna pompa ze stali nierdzewnej się tutaj nie sprawdzi. Potrzebujemy specjalnego polerowania szwów, projektu bez stref stagnacji. Bierzemy to pod uwagę w naszej produkcji, jednak Klient nie zawsze rozumie różnicę w cenie pomiędzy standardową „stalą nierdzewną”? i parametry sanitarne. Trzeba wytłumaczyć na przykładach: mikropęknięcie czy szorstkość to miejsce namnażania się bakterii, ryzyko dla całej partii produktu.
Instalacja i „pierwsze uruchomienie”: chwila prawdy
Można tu rozmawiać godzinami. Idealnie zaprojektowana i wykonana pompa może zostać zniszczona w ciągu jednego dnia przez nieprawidłową instalację. Podstawową, ale ponadczasową zasadą jest dopasowanie do silnika. Stosujemy osiowanie laserowe, to już standard. Ale nawet przy idealnym ustawieniu na maszynie, po dokręceniu śrub fundamentowych i podłączeniu rurociągów, obraz może się zmienić. Zwłaszcza jeśli rurociągi są sztywno połączone, bez kompensatorów. Pompa nie może udźwignąć ciężaru rur! Jest to aksjomat, który niestety często jest łamany. Wibracje, przeciążenie łożysk, zniszczenie uszczelnienia – wynik jest przewidywalny.
Pompy samozasysające wyróżniają się. Wygodne rozwiązanie do wielu zadań, gdzie istnieje potrzeba usunięcia powietrza z przewodu ssącego. Ale ich instalacja ma subtelności. Na przykład niezwykle ważne jest zapewnienie szczelności rurociągu ssawnego. Nawet niewielki wyciek powietrza niweczy ich zdolność do „samozasysania”. umiejętność. Lub poziom cieczy w obudowie podczas pierwszego uruchomienia - należy go ściśle kontrolować, w przeciwnym razie pompa po prostu się nie uruchomi, będzie się kręciła „na biegu jałowym” i nagrzewała się. Pamiętam historię na budowie: pompa do wypompowywania wody ze wykopu długo nie mogła zostać uruchomiona. Załoga przeklinała sprzęt. Przyjechaliśmy i sprawdziliśmy - długość węża ssącego wynosiła około 20 metrów, mimo że według paszportu maksymalna wysokość ssania w tych warunkach wynosiła 7 metrów. Fizyki nie oszukasz.
Uruchomienie to odrębny rytuał. Przed pierwszym uruchomieniem należy sprawdzić kierunek obrotów (bardzo banalne, ale zdarzają się przypadki), przepompować układ, sprawdzić ręcznie płynność obrotów wirnika. Dla pomp z uszczelkami dławnicowymi - regulacja szczeliwa. Obecnie często decydują się na uszczelnienia mechaniczne, ale mają one też swoje własne niuanse - czystość cieczy płuczącej, ciśnienie w komorze uszczelnienia. Jeśli pominiesz ten krok, w ciągu pierwszych godzin pracy nastąpi wyciek lub przegrzanie uszczelki.
Eksploatacja: pomiędzy planową konserwacją a naprawami awaryjnymi
Pompa jest uruchomiona i pracuje. Następnym krokiem jest monitorowanie. Najprostszym i najskuteczniejszym sposobem jest regularny pomiar drgań i temperatury zespołów łożyskowych. Wzrost wibracji to pierwsze wezwanie. Być może wirnik nie jest wyważony z powodu zużycia lub erozji kawitacyjnej. Być może krój jest luźny. A może problem tkwi w fundamencie lub rurach. Świetnym narzędziem jest także termografia – przegrzanie może świadczyć o niewłaściwym smarowaniu, nadmiernym dokręceniu łożyska lub początku jego zniszczenia.
W przypadku jednostek takich jak pompy głębinowe diagnostyka jest bardziej skomplikowana - są one ukryte w studni lub zbiorniku. Tutaj na pierwszy plan wysuwa się analiza bieżącego zużycia. Wzrost prądu może wskazywać na zakleszczenie lub wzrost obciążenia w wyniku gromadzenia się piasku lub zanieczyszczenia wirnika. Natomiast spadek prądu oznacza pracę na biegu jałowym. (na przykład, gdy poziom spadnie). Dlatego wysokiej jakości system sterowania z czujnikami prądowymi i zabezpieczeniem termicznym nie jest luksusem, ale koniecznością.
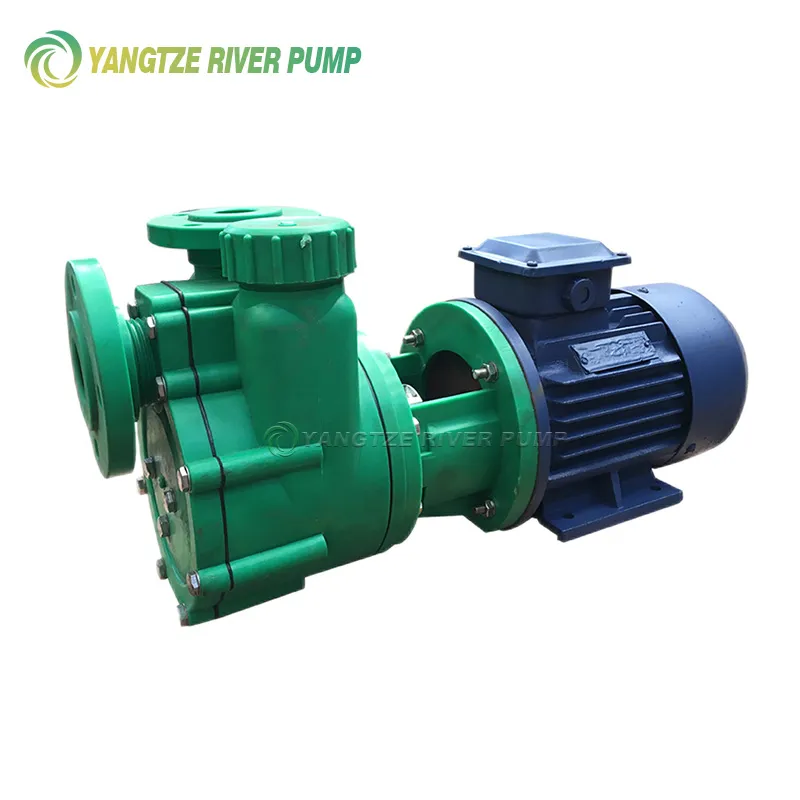
Zaplanowana konserwacja. Wymiana oleju w komorach łożyskowych (jeśli nie są stosowane łożyska smarowane smarem plastycznym), sprawdzenie stanu uszczelek. W przypadku pomp magnetycznych, które również produkujemy, istotne jest monitorowanie stanu izolacji uzwojeń oraz integralności uszczelnionej obudowy – „tulejki”. Ich zaletą jest to, że są całkowicie uszczelnione, jednak w przypadku uszkodzenia tulei (powiedzmy na skutek kawitacji lub korozji) produkt przedostanie się w okolice magnesów i stojana, co doprowadzi do awarii. Ich niezawodność jest bardzo wysoka, ale tylko przy pracy w ramach parametrów projektowych środowiska.
Kiedy standardowe rozwiązania nie działają
Istnieją procesy technologiczne, z którymi nie radzą sobie konwencjonalne pompy odśrodkowe, nawet te odporne na działanie agresywnych mediów. Na przykład pompowanie cieczy o dużej lepkości, zawiesin o dużej zawartości substancji stałych lub produktów wrażliwych na ścinanie. Tutaj w grę wchodzą inne zasady. W naszym portfolio znajdują się np. pompy jednośrubowe (śrubowe). Dobrze radzą sobie z lepkimi cieczami, zapewniają płynny przepływ bez pulsacji i są delikatne dla produktu. Ale mają też swoją specyfikę: wymagają precyzyjnej regulacji szczelin i są wrażliwe na pracę „na sucho”.
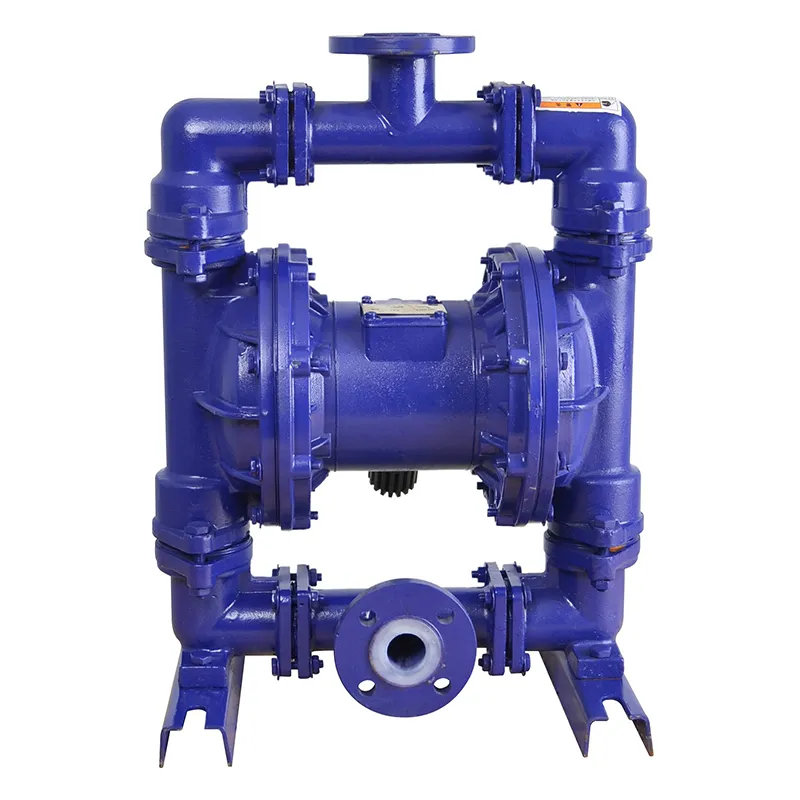
Albo pompy membranowe. Ich główną zaletą jest możliwość pompowania mediów ściernych, bardzo zanieczyszczonych, nawet z dużymi wtrąceniami. I czy mogą pracować „na sucho”? żadnych uszkodzeń. Idealny do pompowania szlamu i gęstych past. Ale ich wydajność z reguły jest niższa niż w przypadku odśrodkowych i występuje pulsacja przepływu, którą czasami należy tłumić za pomocą tłumików. Wybór zawsze jest, jednak musi być on świadomy, oparty na rzeczywistych właściwościach pompowanego medium, a nie na przyzwyczajeniu czy cenie samego urządzenia.
Wracając do odśrodkowych. Czasami problem rozwiązuje się nie poprzez zmianę typu pompy, ale poprzez modyfikację istniejącej. W przypadku mediów ściernych można zastosować wirniki o zwiększonym prześwicie i wykonane z materiałów szczególnie odpornych na zużycie (na przykład żeliwo wysokochromowe, węglik krzemu). W przypadku warunków kawitacyjnych należy zastosować specjalne koła o ulepszonych właściwościach kawitacyjnych lub zamontować pompę z dużą rezerwą kawitacyjną. Wszystko to wymaga dialogu pomiędzy technologiem klienta i inżynierem producenta. Na stronie internetowejZhejiang Yangzijiang Pumping Industry Co., LtdStaramy się pokazać nie tylko katalog, ale podejście oparte na pełnym cyklu – od prac badawczo-rozwojowych i testów na naszych stoiskach po selekcję i serwis. Ponieważ pompa to nie tylko element sprzętu, to element systemu, a jej działanie zależy od setek czynników.
Zamiast wyciągać wnioski: myśleć na głos
Mówiąc więc o przemysłowych pompach odśrodkowych, nie skupiałbym się na suchych liczbach z tabeli (choć nie da się bez nich obejść), ale na zrozumieniu procesu. Co pobieramy? Jak dokładnie działa linia produkcyjna? Jakie sytuacje awaryjne są możliwe? Czy do konserwacji potrzebny jest wykwalifikowany personel? Odpowiedzi na te pytania są często ważniejsze niż wybór pomiędzy dwoma modelami o 1% różnicy w wydajności. Doświadczenia, także te negatywne, jak przegrzewanie się łożysk przy małych prędkościach, uczą systematycznego patrzenia na sprzęt. I dobrze, gdy producent, taki jak nasza firma, posiadający własne linie produkcyjne i badawcze, jest gotowy zanurzyć się w ten proces, aby zaoferować nie tylko produkt, ale rozwiązanie, być może modyfikując projekt pod konkretne potrzeby. Ostatecznie niezawodność jednostki pompującej to suma dokładnych obliczeń, wysokiej jakości produkcji, kompetentnej instalacji i przemyślanej obsługi. Jeśli pominiesz jedno ogniwo, cały łańcuch może zawieść.
Odpowiednieprodukty
Powiązane produkty

Najlepiej sprzedający sięprodukty
Najlepiej sprzedające się produkty-
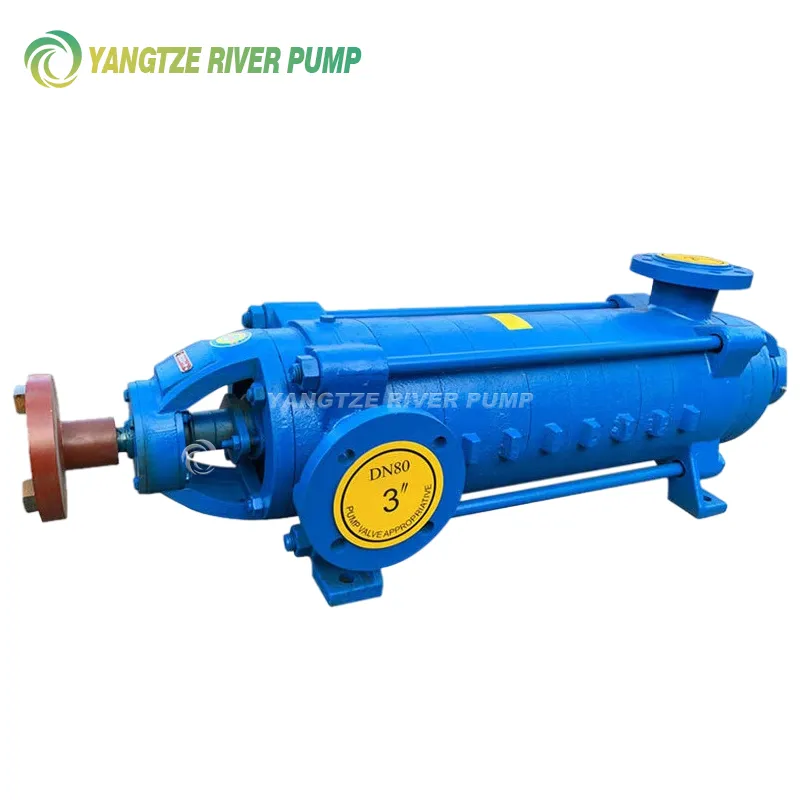 Poziome wielostopniowe pompy odśrodkowe typu D
-
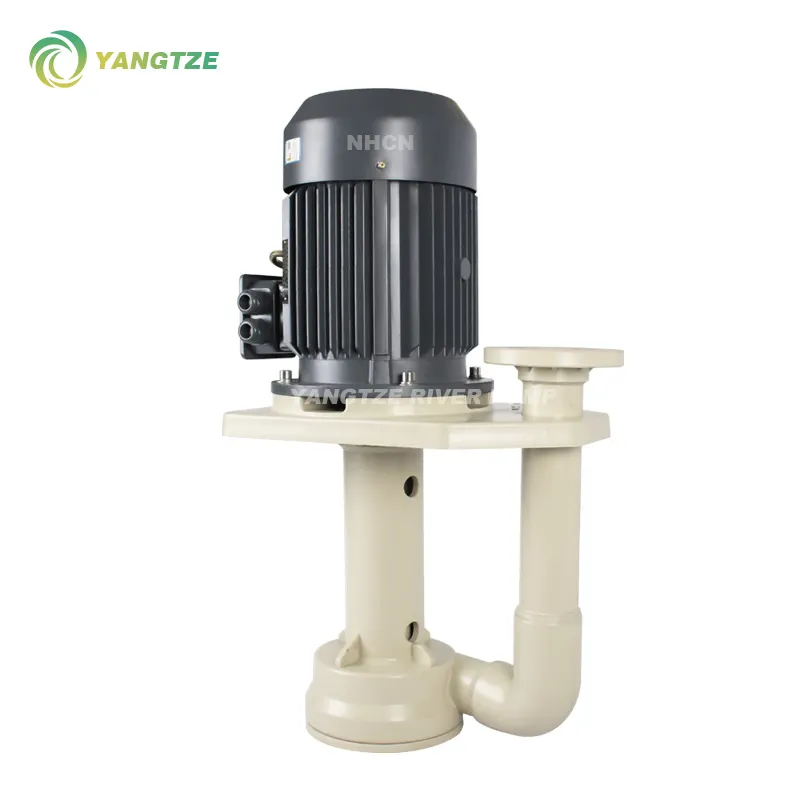 Pompy pionowe do montażu wewnątrz/na zewnątrz zbiorników YZCN i YZCW
-
 Pompy zębate typu YCB
-
 Pompy magnetyczne ze stali nierdzewnej CQB
-
 Pompy próżniowe z pierścieniem cieczowym typu 2SK
-
 Chemiczne pompy odśrodkowe IHF z PTFE
-
 Pompy pionowe z wyściółką PTFE YQF
-
 Pompy próżniowe z pierścieniem cieczowym typu SKA i 2BV
-
 Pionowe jednostopniowe rurociągowe pompy odśrodkowe ISG i IHG
-
 Tłokowe pompy dozujące typu DZ-X
-
 Pionowe zatapialne pompy ściekowe YW
-
 Pompy oleju termicznego RY