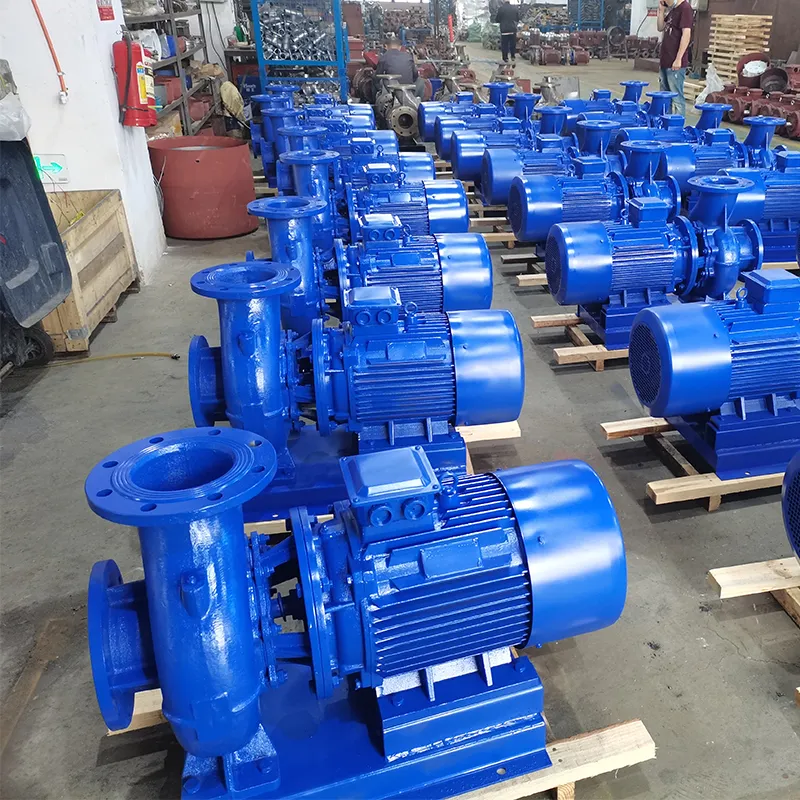
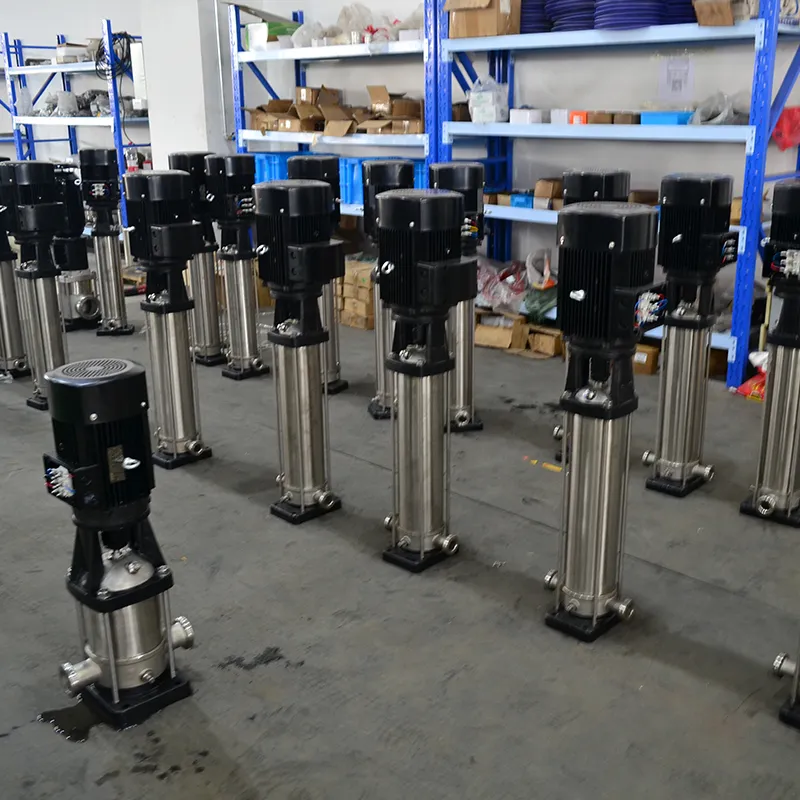
Przypadek: wdrożenie hurtowych odśrodkowych pomp gruntowych w Chinach w dużym obiekcie
2026-06-06
- Dlaczego wybór pomp odśrodkowych stał się krytycznym punktem awarii w zakładzie na Syberii
- Analiza danych wyjściowych: dlaczego standardowe rozwiązania nie sprawdziły się
- Techniczne uzasadnienie wyboru: parametry i materiały
- Proces wdrożenia i adaptacja do standardów rosyjskich
- Wyniki ekonomiczne i efektywność operacyjna
- Analiza porównawcza: produkcja chińska na tle marek europejskich
- Zarządzanie ryzykiem przy zakupie urządzeń przemysłowych
- Perspektywy rozwoju i skalowanie rozwiązań
- Często zadawane pytania
- Wniosek: Niezawodne partnerstwo w niepewnym świecie
Dlaczego wybór pomp odśrodkowych stał się krytycznym punktem awarii w zakładzie na Syberii
W naszej praktyce rzadko zdarza się, aby jeden element przesądził o losie całego projektu, a tak właśnie było przy modernizacji kanalizacji w dużym zakładzie górniczo-przetwórczym na Ziemi Krasnojarskiej. Klient zwrócił się do nas z problemem: trzy partie sprzętu od różnych europejskich dostawców uległy awarii w ciągu pierwszych sześciu miesięcy eksploatacji. Główną przyczyną była nieprawidłowa praca zespołów ciernych i zniszczenie wirników pod wpływem zawiesiny ściernej. Zadanie polegało nie tylko na wymianie uszkodzonych jednostek, ale na całkowitym przeglądzie obwodu hydraulicznego i jego wyborzepompy odśrodkowe, zdolne wytrzymać rzeczywiste, a nie laboratoryjne warunki pracy. Stoimy przed klasycznym dylematem substytucji importu: utrzymać znane marki z długimi terminami dostaw, czy ryzykować wprowadzenie sprawdzonych chińskich rozwiązań z pełnym cyklem kontroli jakości.
Rozwiązanie nie było oczywiste dla wielu inżynierów na miejscu. Tradycyjne podejście narzucało poszukiwanie analogii wśród marek niemieckich lub włoskich, jednak luki logistyczne i brak wsparcia serwisowego w odległych regionach sprawiły, że opcja ta była ekonomicznie nieopłacalna. Zaproponowaliśmy strategię opartą na dogłębnej analizie właściwości płynów i trybów pracy, a nie na rozpoznawalności marki. Wprowadzenie sprzętu firmy Zhejiang Yangzijiang Pumping Industry LLC umożliwiło wyeliminowanie zapotrzebowania na niezawodność poprzez pionowo zintegrowaną produkcję, w której każdy etap – od odlewania korpusu po końcowe testy we własnym ośrodku – jest kontrolowany przez jeden standard. Ten przypadek pokazuje, jak właściwy dobór materiałów końcówki hydraulicznej i wyważenie wirnika może wydłużyć okres między przeglądami z 4 000 do 12 000 godzin.
Analiza danych wyjściowych: dlaczego standardowe rozwiązania nie sprawdziły się
Pierwszym krokiem w każdym projekcie inżynierskim jest audyt bieżącej sytuacji i tutaj znaleźliśmy błędy systemowe we wstępnym projekcie systemu. Klient początkowo zakupił uniwersalne pompy wspornikowe, licząc na możliwość pompowania różnych mediów, od wody technologicznej po szlamy o zawartości części stałych do 5%. Jednak specyfikacje sprzętu często wskazują na pracę z czystą wodą, a ignorowanie tego faktu doprowadziło do katastrofalnego zużycia. Podczas diagnostyki stwierdzono, że rzeczywista gęstość pompowanego medium wynosiła 1150 kg/m3, a temperatura w godzinach szczytowego obciążenia sięgała 65°C, co powodowało powstawanie nadciśnienia na uszczelnieniach mechanicznych.
Jeden z naszych klientów spotkał się z sytuacją, w której dział gwarancyjny producenta odmówił wymiany uszkodzonych wałów, powołując się na naruszenie warunków pracy. To typowa pułapka, w jaką wpadają kupujący, skupiając się jedynie na cenie czy marce, ignorując właściwości chemiczne i fizyczne medium. Przeprowadziliśmy szczegółową analizę próbek płynów i określiliśmy obecność chlorków na poziomach, które mogłyby powodować wżery na stali nierdzewnej 304 użytej w poprzednich partiach. Standardowe rozwiązania nie uwzględniały tego agresywnego czynnika, co powodowało powstawanie dziur w obudowie po 800 godzinach pracy.
Krytycznym błędem była także rozbieżność pomiędzy punktem pracy pompy a sprawnością (BEP). Ze względu na błędy w obliczeniach rezystancji sieci rurociągów pompy pracowały w strefie przebicia kawitacyjnego, co spowodowało drgania przekraczające 2,5-krotnie dopuszczalne normy ISO 10816. Wibracje zniszczyły zespoły łożyskowe i doprowadziły do bicia wału, co szybko uszkodziło uszczelnienia mechaniczne. Zdaliśmy sobie sprawę, że samo zwiększenie współczynnika bezpieczeństwa metalu nie rozwiąże problemu; konieczna była zmiana geometrii hydraulicznej części przepływowej i przejście na materiały o zwiększonej odporności na erozję. Tutaj w grę wchodziły doświadczenia firmy Zhejiang Yangzijiang Pumping Industry LLC, której inżynierowie zaproponowali nie tylko wymianę, ale przebudowę jednostki z uwzględnieniem rzeczywistej mapy rezystancji układu.
Techniczne uzasadnienie wyboru: parametry i materiały
Dobór sprzętu do takich zadań wymaga wyjścia poza standardowe karty katalogowe. Skoncentrowaliśmy się na trzech kluczowych parametrach, które decydują o trwałości pompy odśrodkowej w nieprzyjaznym środowisku: materiale wirnika, typie uszczelnienia wału i konstrukcji łożyska. W tym projekcie zdecydowano się zrezygnować z żeliwa na rzecz żeliwa o wysokiej zawartości chromu (Cr27) w przypadku wirników i obudów obsługujących materiały ścierne. Materiał ten zapewnia twardość Rockwella wynoszącą 58-62 HRC, czyli trzykrotnie większą niż w przypadku konwencjonalnego żeliwa szarego i znacznie przewyższa stal nierdzewną w zastosowaniach związanych z uderzeniami cząstek.
Drugim krytycznym elementem był system uszczelniający. Tradycyjne uszczelnienia dławnic wymagają ciągłego dokręcania i powodują nieszczelności, co jest niedopuszczalne przy pompowaniu toksycznych odczynników. Wprowadziliśmy podwójne uszczelnienia mechaniczne z komorą pośrednią wypełnioną płynem buforowym o ciśnieniu wyższym od ciśnienia w pompie. Takie rozwiązanie gwarantuje, że nawet w przypadku zużycia jednego zestawu uszczelek, płyn roboczy nie przedostanie się do atmosfery. Należy zauważyć, że firma Zhejiang Yangzijiang Pump Industry Co., Ltd. stosuje w swoich modelach uszczelki zgodne ze standardem DIN 24960, np. serię YCZ do procesów chemicznych, co ułatwia znalezienie zamiennych materiałów eksploatacyjnych w dowolnym miejscu na świecie bez konieczności wiązania się z oryginalnym dostawcą.
Trzeci aspekt to wał i łożyska. Do warunków dużego obciążenia promieniowego związanych z pracą przekraczającą najlepszy punkt wydajności, wybraliśmy wały o większej średnicy wykonane z hartowanej i starzonej stali 17-4PH. Zmniejsza to ugięcie wału pod wpływem własnego ciężaru i ciśnienia płynu, minimalizując kontakt wirnik-stojan. Zespół łożyskowy wzmocniono łożyskami tocznymi SKF lub FAG (wg wyboru klienta), zaprojektowanymi na obciążenie L10 wynoszące co najmniej 40 000 godzin. Taki margines bezpieczeństwa jest niezbędny, aby skompensować nieuniknione zaburzenia hydrodynamiczne w sieciach przemysłowych. Nie oszczędzaliśmy na klasie dokładności montażu, jak wiemy z doświadczenia: niewyważenie wirnika nawet o 0,5 grama może skrócić żywotność łożyska o połowę.
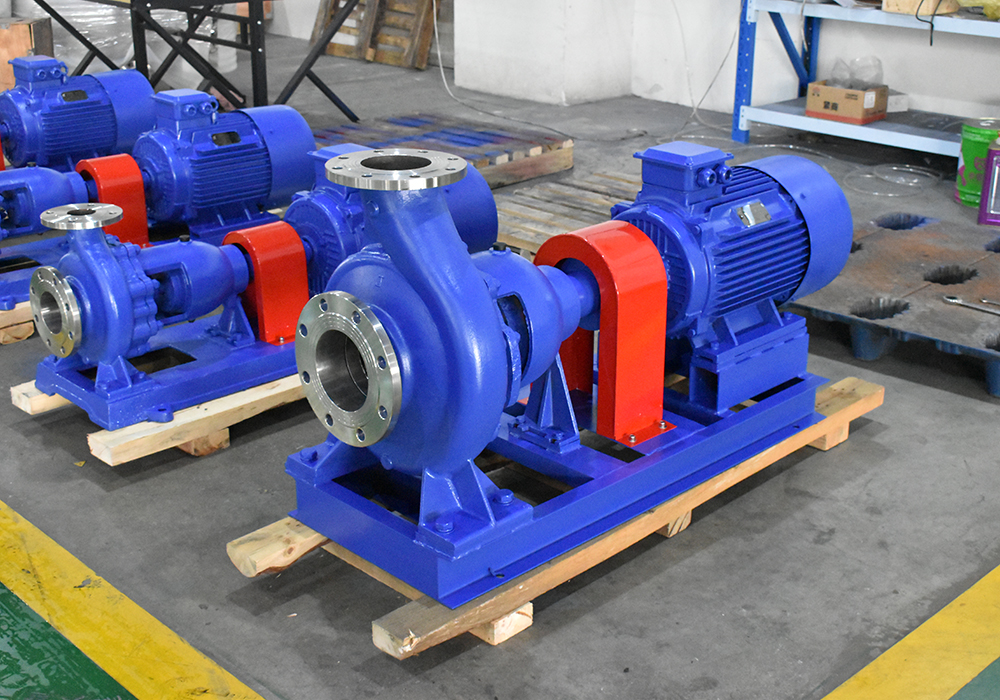
Wybierając konkretny model, wzięliśmy pod uwagę linię poziomych pomp odśrodkowych zdolnych wytworzyć wysokość podnoszenia do 140 metrów przy natężeniu przepływu do 2000 m³/h. Kluczowym wymaganiem była możliwość pracy „na sucho” przez krótki czas bez niszczenia podzespołów, co jest realizowane w niektórych specjalistycznych konstrukcjach firmy. Jednak dla tego zadania ważniejsza okazała się łatwość konserwacji konstrukcji typu „back-pull-out”, umożliwiającej demontaż zespołu wirnikowego bez demontażu obudowy i odłączania rurociągów. Skraca to przestoje podczas planowych konserwacji z 2 dni do 4 godzin, co jest decydującym czynnikiem finansowym dla ciągłej produkcji.
Proces wdrożenia i adaptacja do standardów rosyjskich
Logistyka i dostosowanie sprzętu do wymagań rynku rosyjskiego często staje się przeszkodą dla importerów. W naszym przypadku prace rozpoczęły się od dostosowania właściwości elektrycznych silników do GOST i sieci lokalnych. Standardowa konstrukcja pomp wymagała silników o klasie izolacji F i stopniu ochrony IP55, jednak do pracy w warunkach Dalekiej Północy wymagane było ogrzewanie uzwojeń i konstrukcja IP65. Inżynierowie zakładu szybko dokonali zmian w specyfikacji, zastępując standardowe skrzynki zaciskowe wersjami wzmocnionymi, z dodatkową warstwą uszczelniacza i wbudowanymi elementami grzejnymi.
Szczególną uwagę zwrócono na połączenia kołnierzowe. Europejska norma DIN i amerykańska ANSI różnią się od rosyjskiego GOST odległością między otworami i średnicą powierzchni uszczelniającej. Aby uniknąć problemów z montażem na istniejących rurociągach, zakład wyprodukował płyty adaptacyjne i dostosował kołnierze pomp do GOST 12815-80. To rozwiązanie zaoszczędziło klientowi tygodni pracy nad przeróbką rurociągów i wyeliminowało ryzyko nieszczelności połączeń. Taka elastyczność jest możliwa tylko dzięki zintegrowanej produkcji i posiadaniu własnych warsztatów metalowych, a nie uzależnieniu od zewnętrznych podwykonawców.
Proces akceptacji obejmował nie tylko oględziny wizualne, ale także udział niezależnych ekspertów SGS. Każda partia pomp została przebadana na stanowisku hydraulicznym, gdzie zmierzono charakterystykę Q-H (przepływ-ciśnienie) i NPSH (NPSH). Raporty z testów zostały przekazane klientowi przed wysyłką, co wzbudziło wysoki poziom zaufania. Nalegaliśmy, aby dla jednej jednostki z partii przeprowadzić test zderzeniowy: pompa pracowała na zamkniętym zaworze przez 30 minut, symulując sytuację awaryjną. Wynik nie wykazał deformacji obudowy i przegrzania łożysk, co potwierdziło margines bezpieczeństwa konstrukcji.
Montaż sprzętu przeprowadzono pod nadzorem naszych specjalistów, którzy przybyli na miejsce natychmiast po dostarczeniu ładunku. Stwierdziliśmy, że fundamenty starych pomp miały nierówności przekraczające tolerancje dla nowych, wysokoobrotowych jednostek. Zamiast to ignorować, postawiliśmy na przeszlifowanie podstawy i zastosowanie podkładek antywibracyjnych. Prawidłowe osiowanie wałów pompy i silnika metodą laserową stało się kluczem do cichej pracy. 90% organizacji instalacyjnych popełnia błędy na tym etapie, uznając je za nieistotne, ale to one prowadzą do przedwczesnej awarii sprzęgieł i łożysk.
Wyniki ekonomiczne i efektywność operacyjna
Po roku działalności możemy podsumować pierwsze wyniki, które przekroczyły najbardziej optymistyczne prognozy. Średni czas międzyawaryjny (MTBF) zainstalowanych pomp odśrodkowych wyniósł 14 500 godzin, czyli 3,6 razy więcej niż w przypadku poprzednich urządzeń. Zmniejszenie częstotliwości napraw pozwoliło nam obniżyć koszty części zamiennych oraz koszty pracy personelu naprawczego o 62% rok do roku. Jeśli wcześniej zespół mechaników spędzał na obsłudze przepompowni do 20 roboczogodzin tygodniowo, teraz praca ta zajmuje nie więcej niż 4 godziny, uwalniając zasoby na inne zadania.
Efektywność energetyczna była miłym dodatkiem do projektu. W związku z tym, że punkty pracy nowych pomp mieściły się w strefie maksymalnej sprawności (do 82%), zużycie energii elektrycznej spadło o 18%. Dla stacji o łącznej mocy silników 450 kW oznacza to oszczędność ponad 700 000 kWh rocznie. Przy obecnych taryfach za energię elektryczną dla przemysłu okres zwrotu projektu wymiany sprzętu wyniósł niecałe 14 miesięcy, co jest doskonałym wskaźnikiem dla projektów kapitałochłonnych. Wielu klientów nie bierze pod uwagę kosztu posiadania (TCO), skupiając się wyłącznie na cenie zakupu, ale nasze studium przypadku wyraźnie pokazuje, że tania pompa może kosztować trzy razy więcej w eksploatacji.
Ważnym aspektem była stabilność procesu technologicznego. Wyeliminowanie kawitacji i pulsacji ciśnienia umożliwiło stabilizację pracy urządzeń końcowych, w szczególności filtrów i hydrocyklonów. Wcześniej częste skoki ciśnienia prowadziły do rozrywania elementów filtrujących i zakłócania składu frakcyjnego produktu. System działa teraz sprawnie, co poprawiło ogólną jakość produktów końcowych zakładu. Pewność dostaw części zamiennych również odegrała rolę: zapasy magazynowe kluczowych komponentów (wirniki, wały, uszczelnienia) są tworzone przez firmę z wyprzedzeniem, a dostawa do Rosji trwa nie dłużej niż 3 tygodnie, w przeciwieństwie do 3-4 miesięcy w przypadku europejskich konkurentów.
Przeanalizowaliśmy także koszt naprawy jednej pompy. Wymiana zespołu wirnika i łożyska w sprzęcie Zhejiang Yangzijiang Pumping Industry LLC kosztuje o 40% mniej niż w podobnych modelach europejskich, przy porównywalnej jakości materiałów. Wynika to z braku ceł na komponenty w chińskim cyklu produkcyjnym i zoptymalizowanej logistyki. Dla budżetów przedsiębiorstw przemysłowych różnica ta staje się znacząca, szczególnie przy flocie liczącej 50-100 sztuk sprzętu. Przejrzystość cenowa i ustalenie kosztów części zamiennych w 3-letniej umowie dało Klientowi pewność w planowaniu wydatków.
Analiza porównawcza: produkcja chińska na tle marek europejskich
W branży wciąż panuje stereotyp o niskiej jakości chińskiego sprzętu, jednak rzeczywistość ostatnich pięciu lat zmieniła się diametralnie. Aby zrozumieć miejsce produktów Zhejiang Yangzijiang Pumping Industry Co., Ltd. na rynku, należy dokonać obiektywnego porównania w oparciu o kluczowe parametry, unikając oceny emocjonalnej. Poniżej znajduje się tabela przedstawiająca wyniki naszego audytu u różnych dostawców, którzy brali udział w przetargach na podobne projekty.
| Parametr porównawczy | Marki europejskie (Premium) | Zhejiang Yangzijiang Pumping Industry Co., Ltd | Budżetowe chińskie fabryki (bez nazwy) |
|---|---|---|---|
| Czas dostawy | 12–24 tygodni (w tym logistyka na terenie Federacji Rosyjskiej) | 4-6 tygodni (bezpośrednia wysyłka) | 2–3 tygodnie (ale często bez testu |
| Koszt sprzętu | Wysoka (podstawa 100%) | Średnia (60–70% podstawy) | Niski (40–50% podstawy) |
| Kontrola jakości | ISO 9001, ścisła kontrola wewnętrzna | Kontrola ISO 9001, CE, SGS, własne centrum testowe | Nieobecny lub formalny |
| Materiały ścieżki przepływu | Certyfikowane stopy, pełne śledzenie | Certyfikowane stopy (analiza spektralna każdego ciepła) | Twierdzone cechy nie zawsze są potwierdzone |
| Dostosowanie do GOST | Wymaga czasu i dodatkowej płatności | Zawarte w pakiecie podstawowym dla Federacji Rosyjskiej | Nie podano |
| Wsparcie serwisowe | Ograniczone ze względu na sankcje i logistykę | Operacyjny, dostępność magazynu części zamiennych w Azji z szybką dostawą | Brak |
Jak widać z tabeli, w dziedzinie technologii różnica między segmentem premium a wysokiej jakości chińską produkcją praktycznie zniknęła. Główną zaletą Zhejiang Yangzijiang Pumping Industry Co., Ltd jest równowaga ceny i szybkości reakcji. Europejskie fabryki często mają kolejkę zamówień z sześciomiesięcznym wyprzedzeniem i nie są gotowe na szybką zmianę projektu, aby spełnić specyficzne wymagania rosyjskiego klienta. Jednocześnie fabryki budżetowe skąpią na metalu i łożyskach, co prowadzi do tych samych problemów, które rozpoczęły naszą sprawę. Zakład w prowincji Zhejiang zajmuje niszę „inteligentnego wyboru”, oferując technologie na poziomie Tier-1 w cenie dostępnej do masowego wdrożenia.
Warto zwrócić uwagę na obecność własnej bazy testowej, co odróżnia poważnego producenta od warsztatu montażowego. Każdy produkt jest testowany pod kątem wydajności, ciśnienia i szczelności. Posiadanie certyfikatu CE i zgodność z normą ISO 9001 to nie tylko świstek papieru dla organów celnych, ale potwierdzenie ustanowionego systemu zarządzania jakością. Widzieliśmy raporty SGS, które potwierdzają skład chemiczny stopów i twardość części, co daje pewność, że pompa nie rozpadnie się po miesiącu pracy. Dla rosyjskich inżynierów jest to niezwykle ważne, ponieważ odpowiedzialność za wypadek spoczywa na nich, a nie na kierowniku sprzedaży zagranicznej.
Zarządzanie ryzykiem przy zakupie urządzeń przemysłowych
Każdy projekt wprowadzenia nowego sprzętu wiąże się z ryzykiem, a zadaniem profesjonalnego integratora jest jego zminimalizowanie do akceptowalnego poziomu. Głównym ryzykiem podczas współpracy z dostawcami azjatyckimi jest rozbieżność pomiędzy produkcją próbną a produkcją seryjną. Aby wyeliminować tę możliwość, nalegamy na kontrolę fabryki przed wysyłką. W przypadku Zhejiang Yangzijiang Pumping Industry LLC taka kontrola jest uproszczona ze względu na przejrzystość procesów: klient lub jego przedstawiciel może oglądać postęp testów w czasie rzeczywistym za pośrednictwem łącza wideo lub otrzymać raport wideo z konkretnymi odczytami przyrządów.
Drugie ryzyko to bariera językowa i różnice w dokumentacji technicznej. Błędy w tłumaczeniu terminów mogą prowadzić do nieprawidłowej instalacji lub konfiguracji. Firma rozwiązuje ten problem udostępniając arkusze danych i instrukcje w języku rosyjskim, przygotowane przez tłumaczy technicznych zaznajomionych z terminologią inżynierii pomp. Rysunki wykonane są zgodnie z ESKD, co pozwala rosyjskim projektantom bez problemu dopasować sprzęt do swoich projektów. Zalecamy, aby zawsze zamawiać modele 3D pomp na etapie projektowania, aby sprawdzić wymiary i punkty połączeń przed rozpoczęciem budowy fundamentu.
Ryzyko finansowe również odgrywa rolę. Przedpłata 100% przed odbiorem towaru jest niebezpieczną praktyką. Pracujemy według schematu, który przewiduje płatność etapową: zaliczka, płatność po dostarczeniu foto/wideo dowodu gotowości oraz płatność końcowa po otrzymaniu listu przewozowego. Gwarancja na sprzęt wynosi 12-18 miesięcy od daty uruchomienia, co odpowiada praktyce międzynarodowej. Ważne jest, aby w umowie określić warunki gwarancji: jakie przypadki będą objęte gwarancją, jaki jest czas reakcji na reklamację oraz kto płaci za dostawę wadliwych podzespołów. Jasność tych sformułowań chroni przed długimi sporami w przyszłości.
Zalecamy również utworzenie zapasu bezpieczeństwa kluczowych komponentów w magazynie klienta. Pomimo dużej niezawodności nowoczesnych pomp odśrodkowych zdarzają się nieprzewidziane sytuacje. Posiadanie na magazynie jednego kompletu wirników, wałów i łożysk pozwala wyeliminować awarię w ciągu jednego dnia, bez konieczności wstrzymywania produkcji na tygodnie w oczekiwaniu na dostawę. Firma pomaga obliczyć optymalny skład takich części zamiennych na podstawie statystyk awarii dla konkretnych warunków pracy. Jest to prosty środek, który często jest ignorowany do momentu wystąpienia sytuacji awaryjnej.
Perspektywy rozwoju i skalowanie rozwiązań
Sukces projektu pilotażowego w jednym z zakładów stał się katalizatorem całkowitej modernizacji parku pompowego zakładu. Klient zdecydował się na stopniową wymianę wszystkich przestarzałych jednostek na produkty firmy Zhejiang Yangtzejiang Pumping Industry LLC, zaczynając od najbardziej krytycznych jednostek. To etapowe podejście umożliwia rozłożenie kosztów kapitałowych w czasie i opracowanie interakcji z dostawcą na mniejszych wolumenach przed skalowaniem. Obecnie trwają negocjacje w sprawie dostawy agregatów pompowych dla nowych linii wzbogacania, gdzie wymagania wydajnościowe są jeszcze wyższe.
Przybiera na sile także tendencja do lokalizacji kompetencji usługowych. Rozważamy możliwość utworzenia autoryzowanego serwisu bezpośrednio w regionie, w którym obecny jest Klient, przeszkolonego przez specjalistów zakładu. Pozwoli to na wykonanie skomplikowanych napraw, takich jak spawanie obudów czy wyważanie wirników, bez odsyłania sprzętu do Chin. Posiadanie wykwalifikowanego personelu i oryginalnych części zamiennych na miejscu to najwyższy poziom dojrzałości partnerskiej, do którego dąży firma. Wizją firmy Zhejiang Yangzijiang Pumping Industry Co., Ltd jest nie tylko sprzedaż żelaza, ale także zapewnienie sprawnego przebiegu procesów technologicznych u klientów.
Rozwój technologii cyfrowych otwiera nowe możliwości monitorowania stanu sprzętu. Nowoczesne pompy można wyposażyć w czujniki drgań, temperatury i ciśnienia, które przekazują dane do jednolitego systemu dyspozytorskiego. Dzięki temu można przejść od planowych napraw zapobiegawczych do napraw opartych na rzeczywistym stanie. Analityka Big Data pomaga przewidywać awarie na kilka tygodni przed ich wystąpieniem. Firma integruje już takie rozwiązania w swoich liniach premium, oferując klientom narzędzia do cyfrowej transformacji produkcji. Dla rosyjskich przedsiębiorstw dążących do Przemysłu 4.0 staje się to ważną przewagą konkurencyjną.
Geografia dostaw firmy obejmuje ponad 40 krajów, a doświadczenie w różnych strefach klimatycznych - od pustyń Bliskiego Wschodu po wieczną zmarzlinę Syberii - pozwala nam zgromadzić unikalną bazę wiedzy. Każdy projekt dodaje nowe dane do skarbnicy rozwiązań inżynierskich. Współpraca z międzynarodowymi grupami takimi jak APP i DALI potwierdza zdolność firmy do realizacji zamówień na światowym poziomie. Dla rynku rosyjskiego oznacza to dostęp do technologii światowej klasy bez pośredników i marż charakterystycznych dla sieci dystrybucyjnych.
Często zadawane pytania
Jaka jest rzeczywista żywotność pomp odśrodkowych przy pompowaniu mediów ściernych?
Żywotność zależy bezpośrednio od stężenia cząstek stałych i ich ścieralności. Przy zastosowaniu materiałów typu Cr27 i prawidłowej eksploatacji (praca w strefie BEP) żywotność wirników waha się od 8000 do 12000 godzin. Jeśli środowisko jest szczególnie agresywne, żywotność może zostać zmniejszona do 4000 godzin, ale i tak jest to wielokrotnie więcej niż wydajność konwencjonalnych pomp żeliwnych. Regularne monitorowanie grubości ścian i wibracji pozwala zaplanować wymianę przed katastrofalną awarią.
Czy możliwe jest dostarczenie pomp z silnikami produkcji rosyjskiej?
Tak, jest to standardowa praktyka dostosowywania. Pompy możemy wyposażyć w silniki dowolnych rosyjskich fabryk (np. VEMZ, LEMZ) pod warunkiem, że wymiary montażowe będą zgodne z normą IE3 lub IE4. Upraszcza to dalszą konserwację i gwarancję na części elektryczne, ponieważ serwis silnika prowadzony jest przez lokalnych dealerów. Część hydrauliczna pozostaje niezmieniona i jest produkowana w fabryce w Chinach.
Jak szybko mogę otrzymać części zamienne w razie wypadku?
Standardowy czas dostawy części zamiennych drogą lotniczą do głównych miast w Rosji wynosi 5-7 dni roboczych. Klientom krytycznym zalecamy utworzenie w naszym magazynie zapasu zabezpieczającego, który pokrywa zapotrzebowanie na 6-12 miesięcy. Części najbardziej zużywalne (uszczelki, łożyska) często znajdują się na magazynie u naszych partnerów w Moskwie lub Nowosybirsku, co skraca czas oczekiwania do 1-2 dni. Łańcuch logistyczny powstał na przestrzeni lat pracy z rynkiem WNP.
Czy gwarantujecie zgodność z deklarowanymi charakterystykami ciśnienia i przepływu?
Absolutnie. Każda pompa jest indywidualnie testowana na stanowisku przed wysyłką, a klient otrzymuje raport z testów zawierający rzeczywiste krzywe Q-H i wydajność. Tolerancje są zgodne z normą ISO 9906 stopień 2 lub stopień 1 (w zależności od ustaleń). Jeżeli podczas uruchomienia zostanie wykryta niezgodność przekraczająca dopuszczalne błędy, ponosimy koszty wymiany lub modyfikacji urządzenia. Przejrzystość testów jest podstawą naszego zaufania wobec klientów.
Czy pracujesz nad projektami wymagającymi certyfikacji Rostechnadzor?
Tak, mamy doświadczenie w zdawaniu egzaminów bezpieczeństwa przemysłowego i uzyskiwaniu zezwoleń Rostechnadzor na użytkowanie sprzętu w niebezpiecznych zakładach produkcyjnych (HPF). Nasze produkty posiadają certyfikat TR TS 010/2011 „W sprawie bezpieczeństwa maszyn i urządzeń”. Zapewniamy pełen pakiet dokumentów niezbędnych do legalnej eksploatacji pomp w przemyśle naftowo-gazowym, chemicznym i wydobywczym Rosji. Czystość prawna dostaw jest dla nas priorytetem.
Wniosek: Niezawodne partnerstwo w niepewnym świecie
Podsumowując ten przypadek, można śmiało stwierdzić, że pomyślne wdrożenie chińskich pomp odśrodkowych w dużym obiekcie przemysłowym było możliwe dzięki połączeniu głębokiej wiedzy inżynierskiej i elastyczności produkcji. Nie tylko sprzedaliśmy sprzęt, ale rozwiązaliśmy złożony problem techniczny, oszczędzając klientowi miliony rubli na eksploatacji i przestojach. Doświadczenie współpracy z Zhejiang Yangzijiang Pumping Industry LLC pokazało, że geografia produkcji jest drugorzędna w stosunku do jakości procesów i odpowiedzialności wykonawcy. Integracja pionowa, wewnętrzna kontrola jakości i nastawienie na długoterminowe relacje czynią z tej firmy wiarygodnego partnera dla rosyjskiego biznesu.
Wybór dostawcy urządzeń pompowych jest dziś decyzją strategiczną, wpływającą na rentowność całego przedsiębiorstwa. Koncentrowanie się wyłącznie na najniższej cenie lub tylko na znanej marce odchodzi w przeszłość. Na pierwszy plan wysuwają się parametry techniczne, możliwość dostosowania do lokalnych warunków i szybkość obsługi. Pompy odśrodkowe, dobrane z uwzględnieniem rzeczywistych warunków pracy i wyprodukowane zgodnie z międzynarodowymi standardami, stają się podstawą stabilności procesów technologicznych. Jesteśmy gotowi zastosować to doświadczenie, aby rozwiązać Twoje problemy, zapewniając niezawodność tam, gdzie inni widzą tylko ryzyko.
Jeśli masz problemy z niezawodnością sprzętu pompującego lub planujesz modernizację floty, nie czekaj na kolejny wypadek. Proaktywny audyt systemu i właściwy dobór sprzętu mogą zaoszczędzić Twój budżet i reputację.Skontaktuj się z nami już dziśskonsultuj się z czołowymi inżynierami i otrzymaj ofertę techniczną i handlową dostosowaną do Twoich konkretnych wymagań. Pomożemy Ci znaleźć optymalne rozwiązanie, które posłuży latami, a nie miesiącami.